-
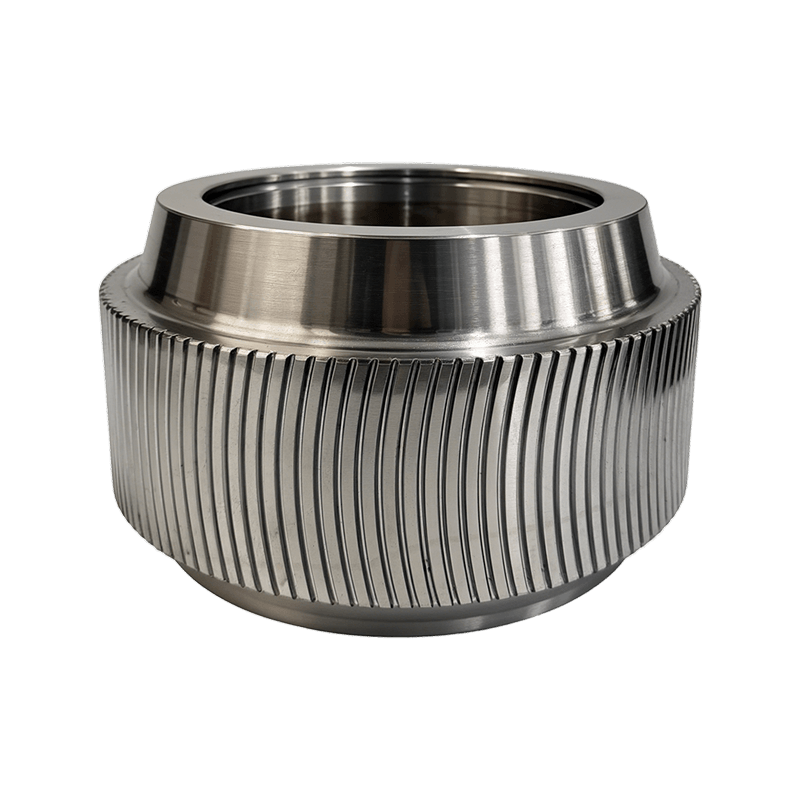 Panoramica del prodotto Il guscio del rullo dentato ad arco è una parte soggetta ad usura...Visualizza dettagli
-
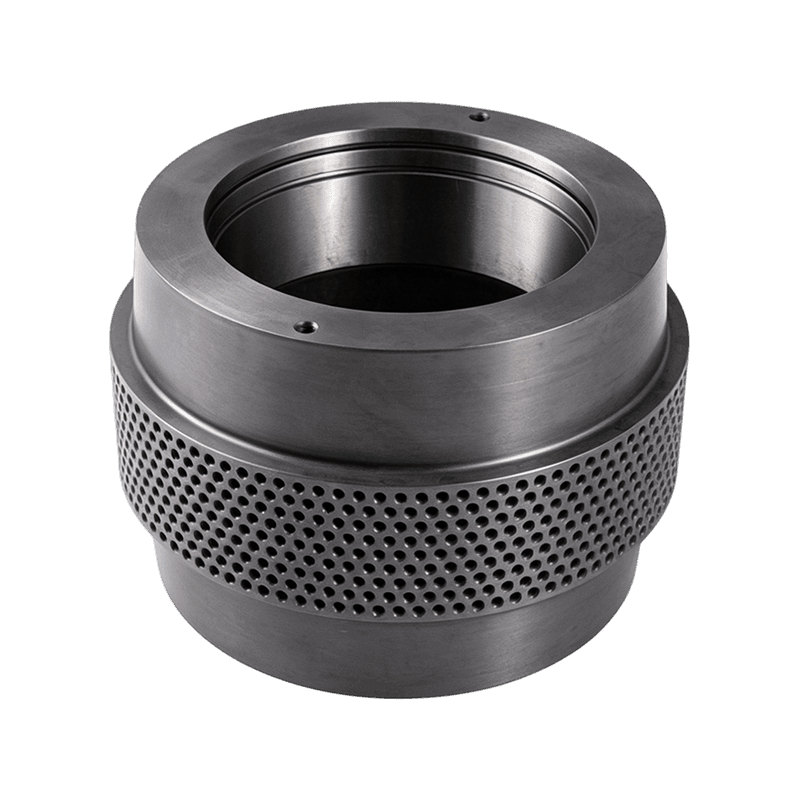
 Panoramica del prodotto Un componente del rullo di pressione ad alta resistenza e resiste...Visualizza dettagli
-
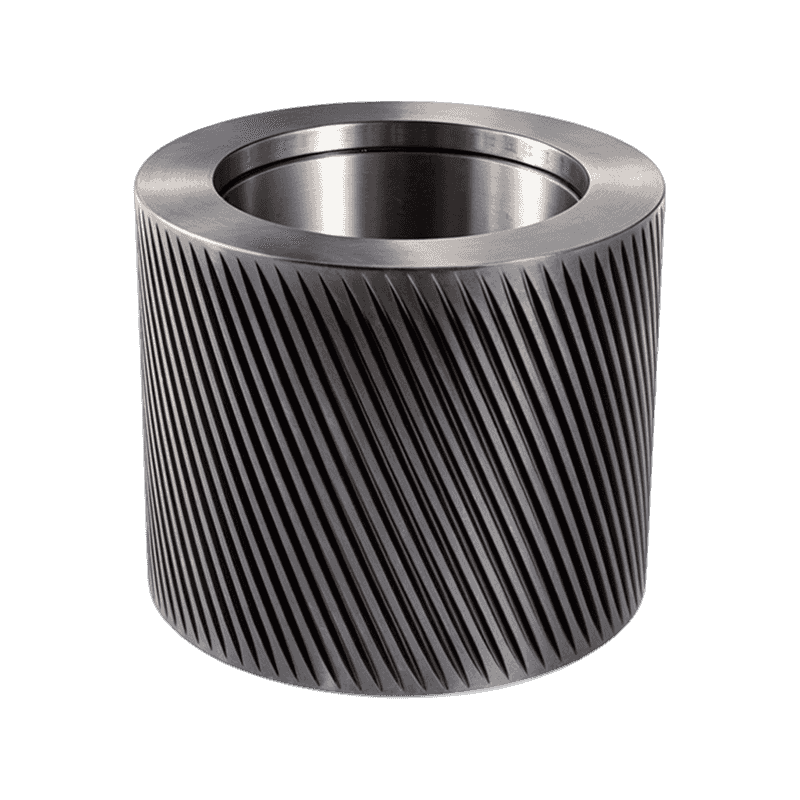
 Panoramica del prodotto Rulli specializzati ad alte prestazioni realizzati in acciaio per...Visualizza dettagli
-
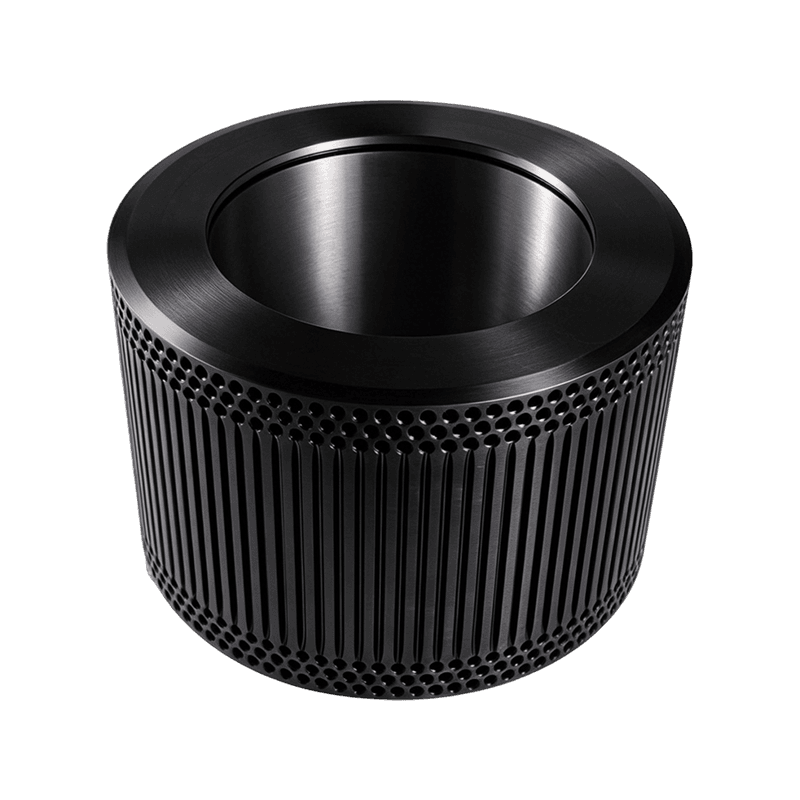
 Panoramica del prodotto Un guscio resiliente del rullo di pressione realizzato in acciaio...Visualizza dettagli
-
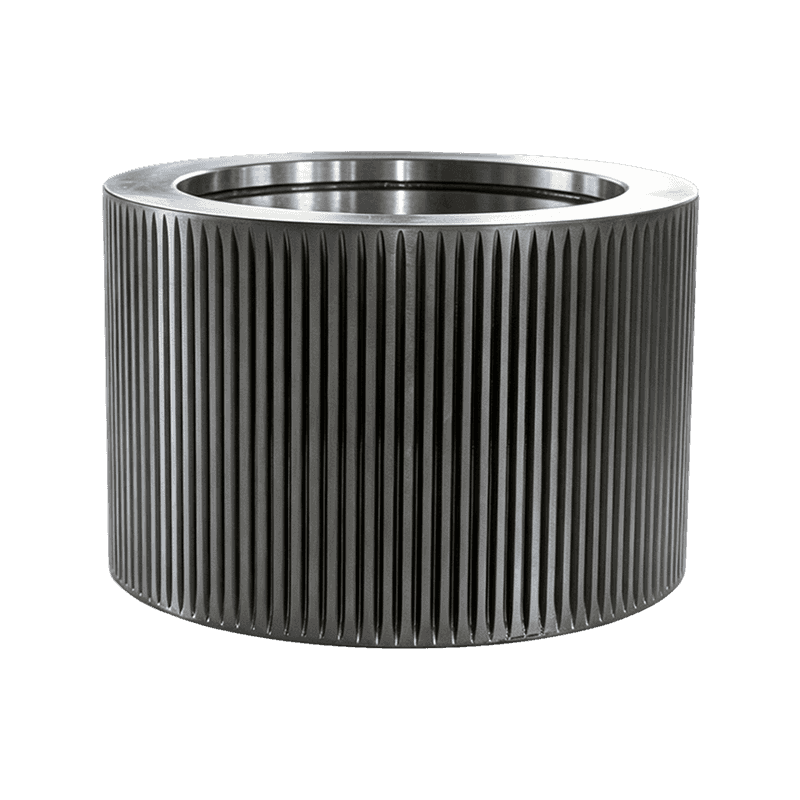
 Panoramica del prodotto Un rullo pressore in acciaio legato ampiamente utilizzato e versa...Visualizza dettagli
-
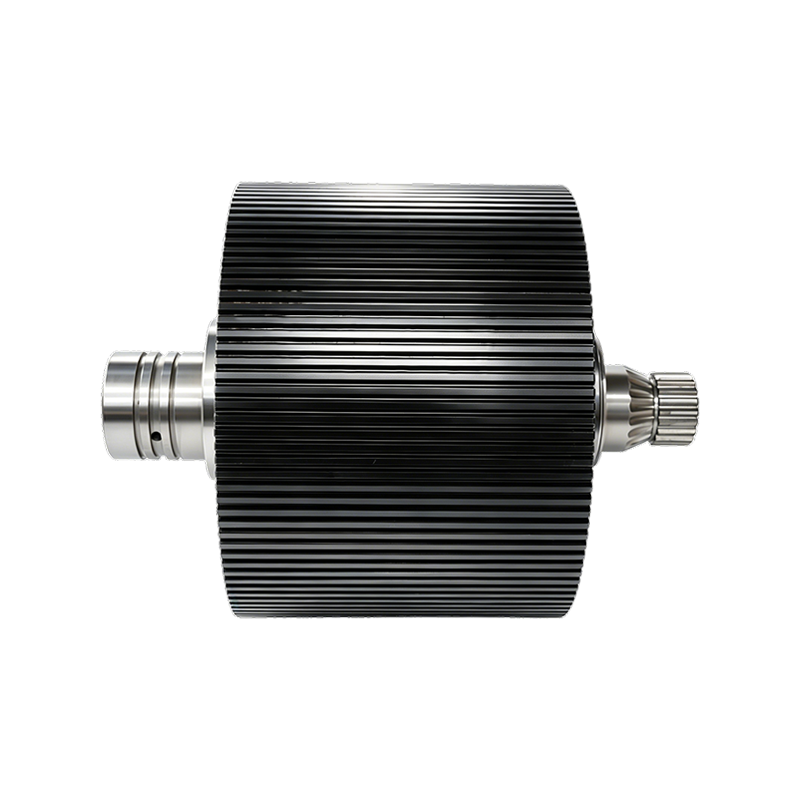
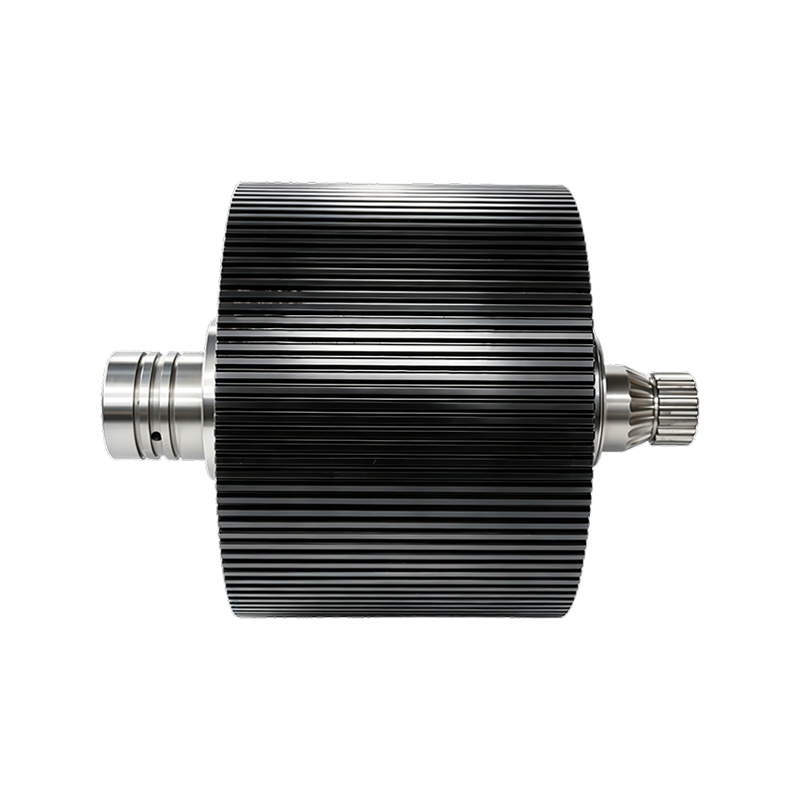
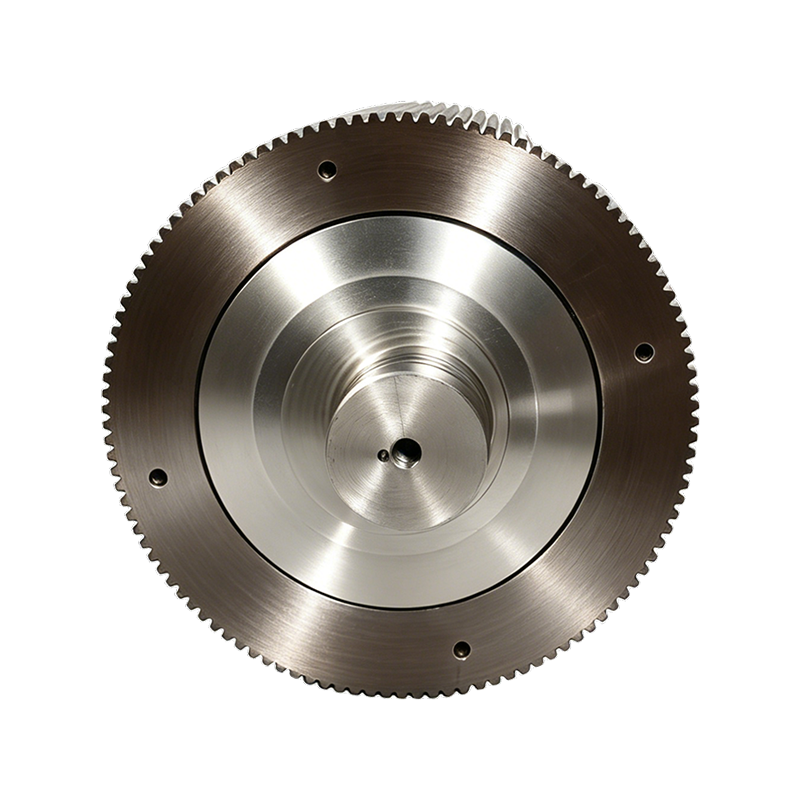
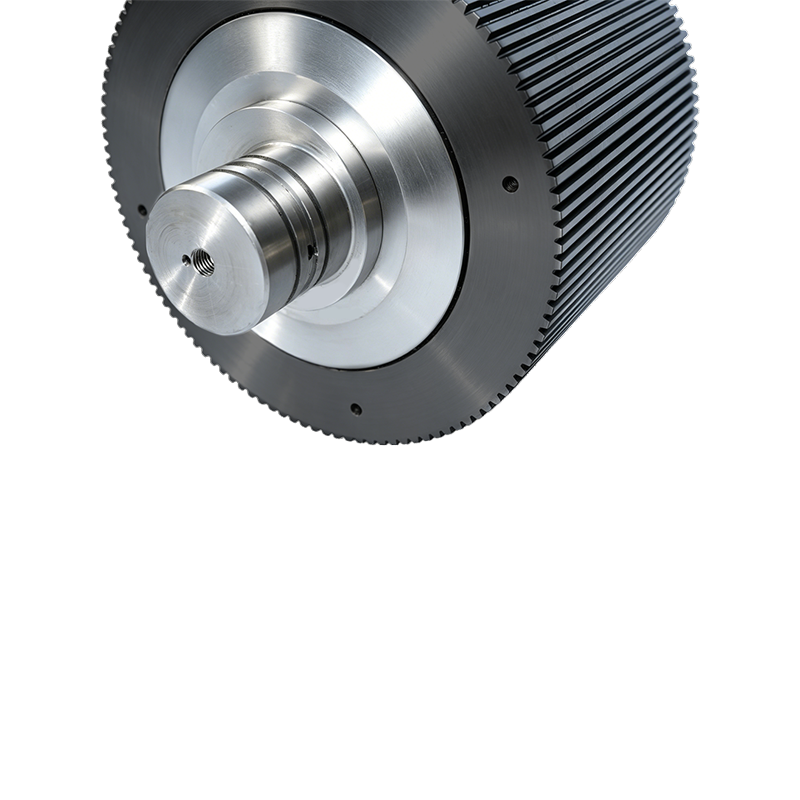
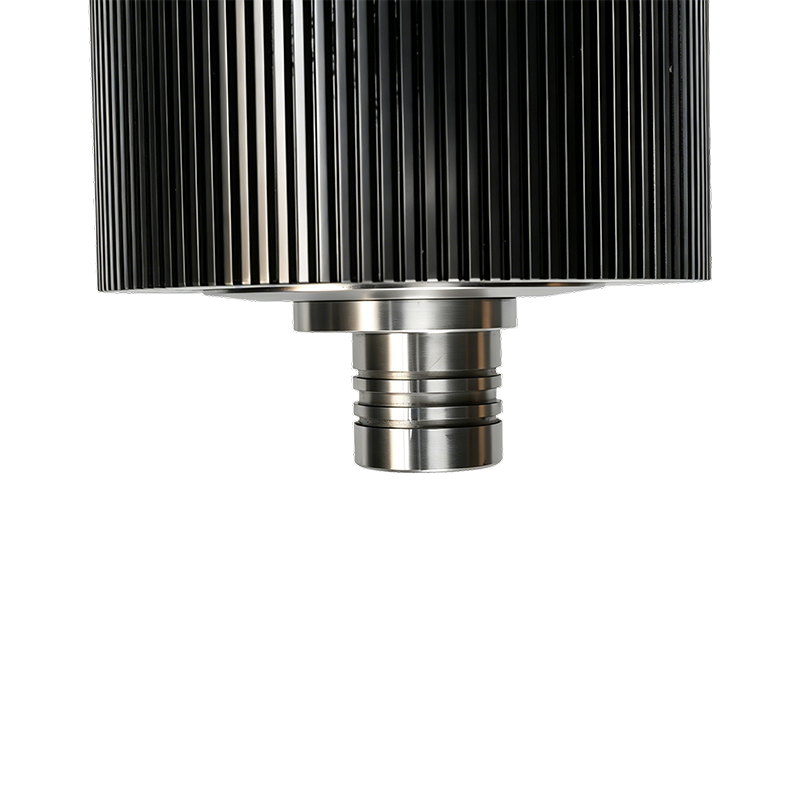
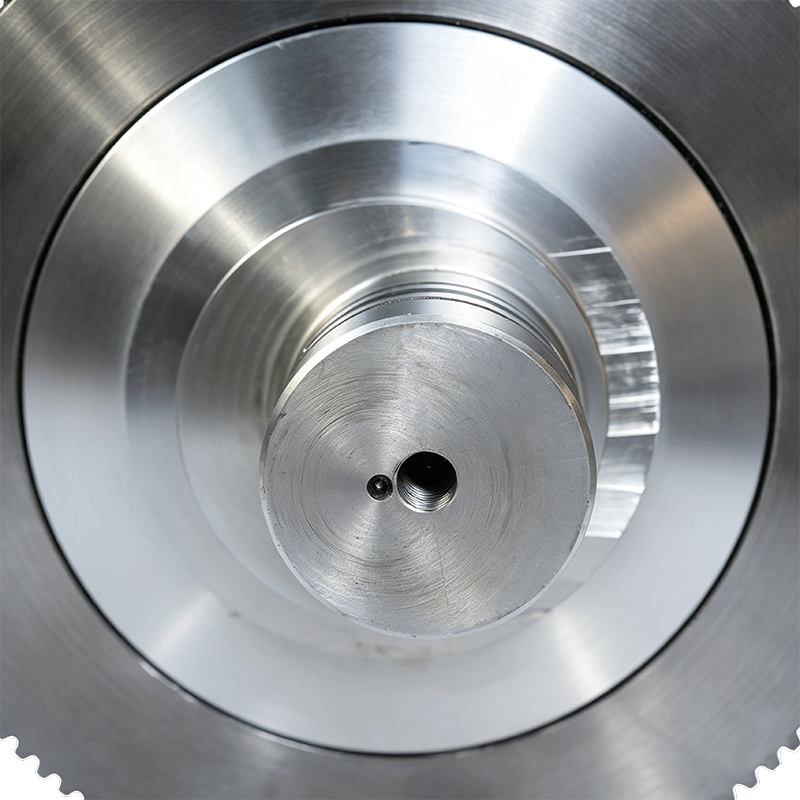
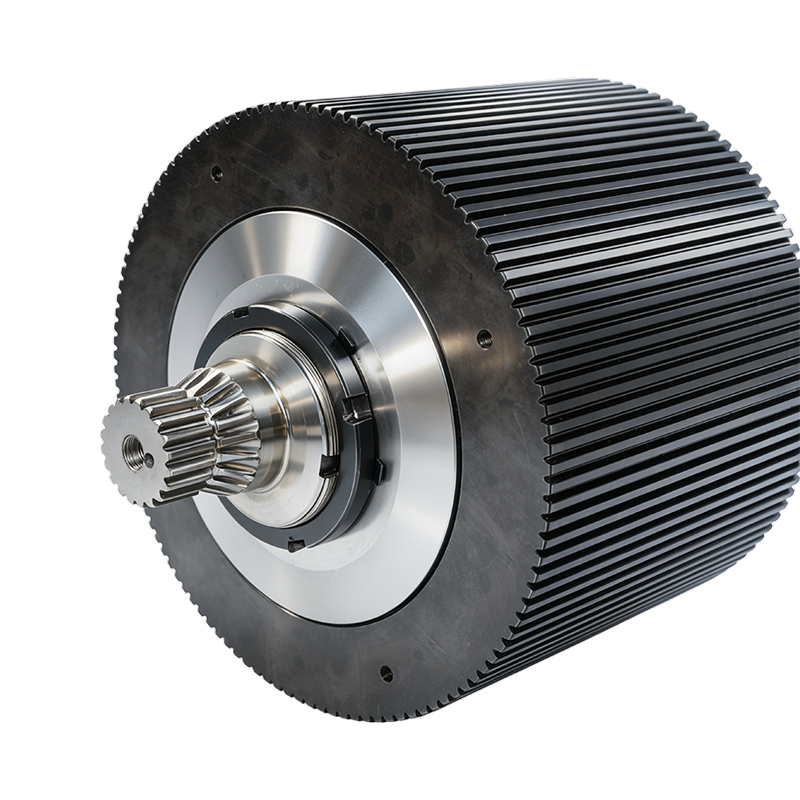
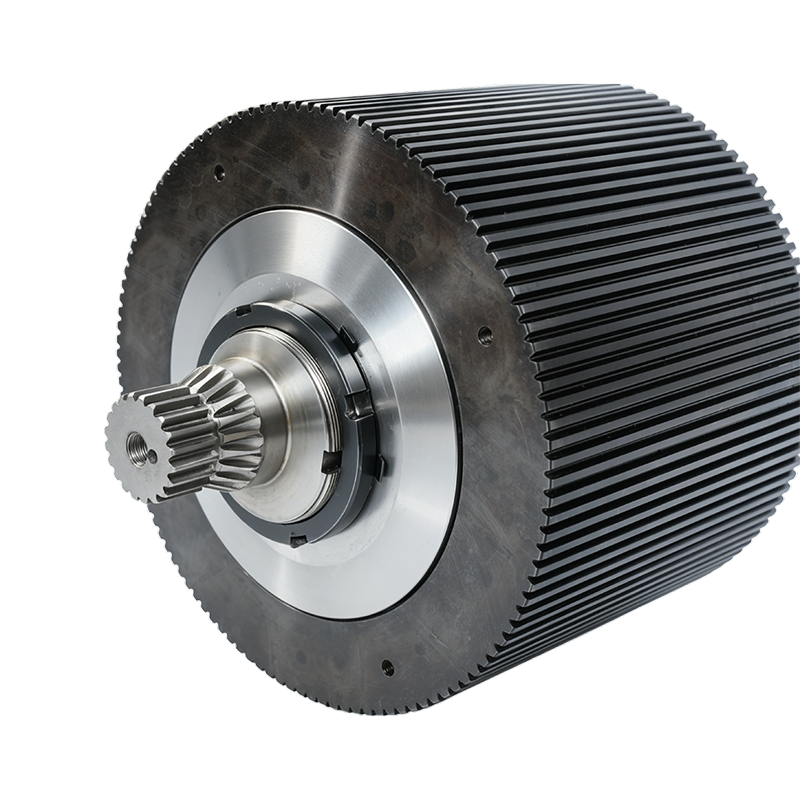
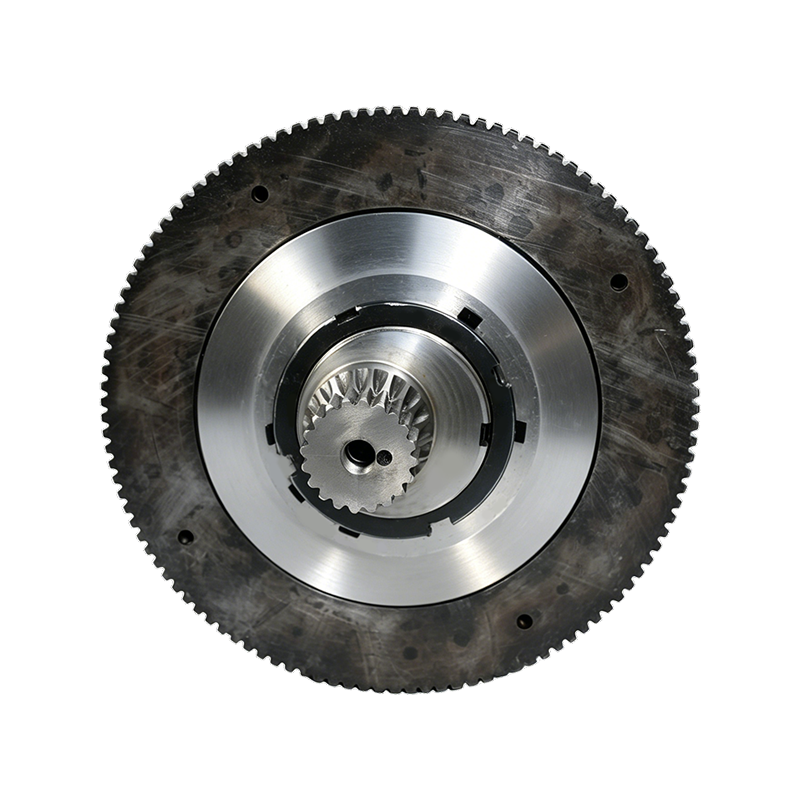
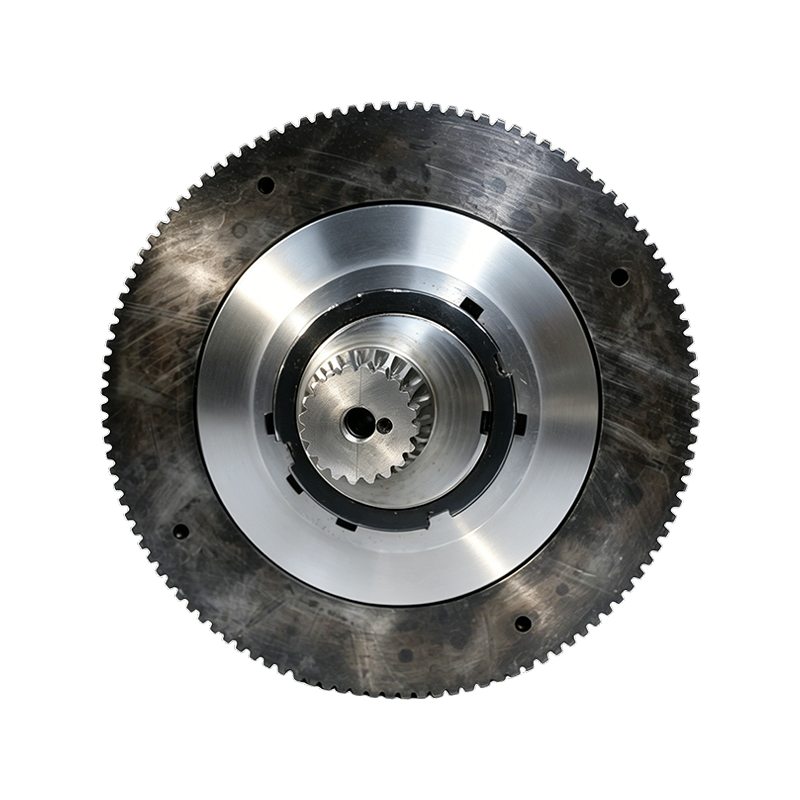
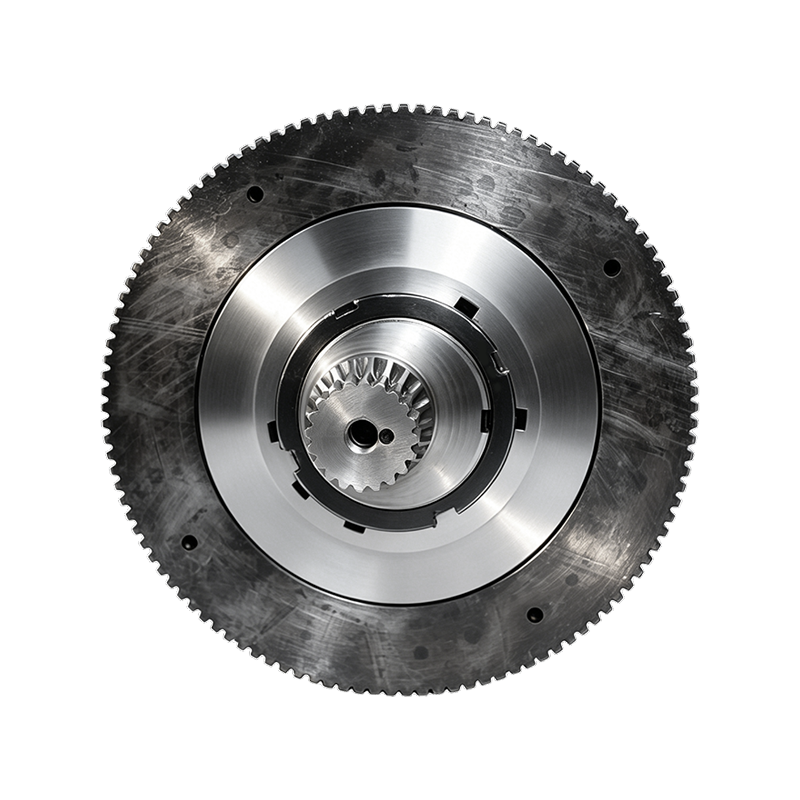
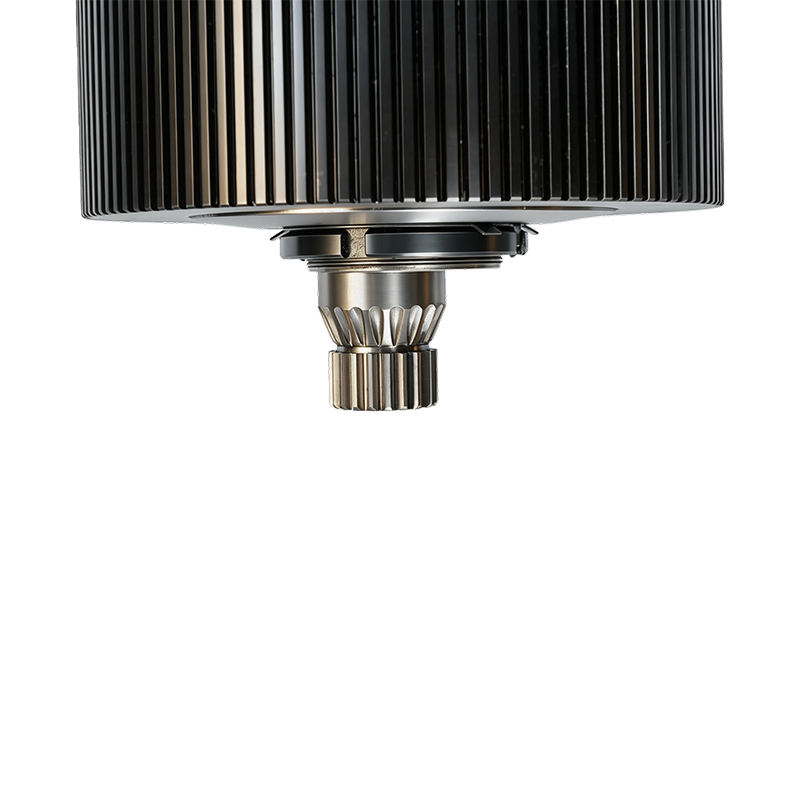
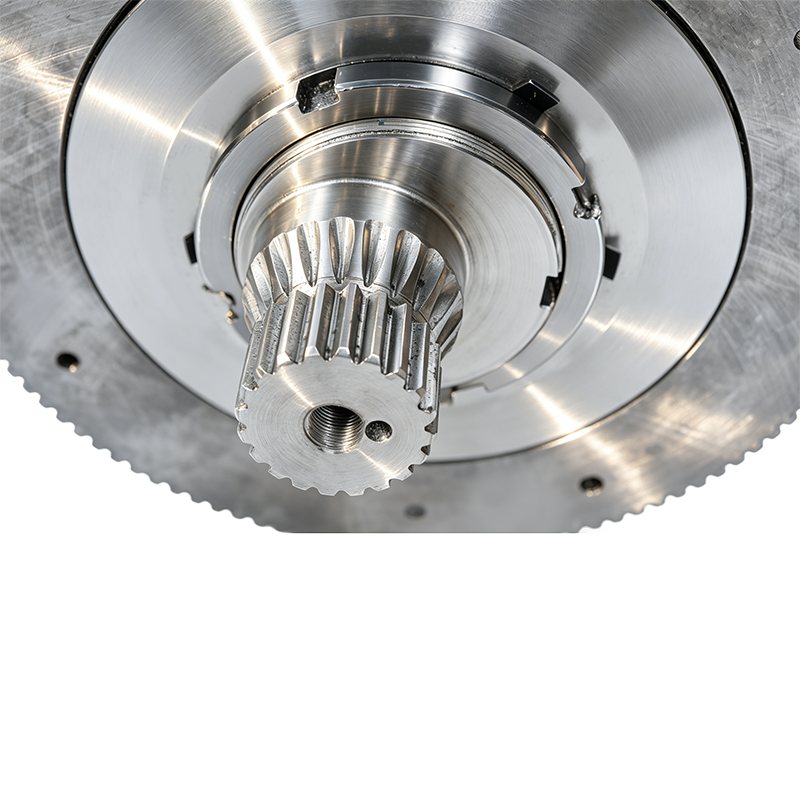
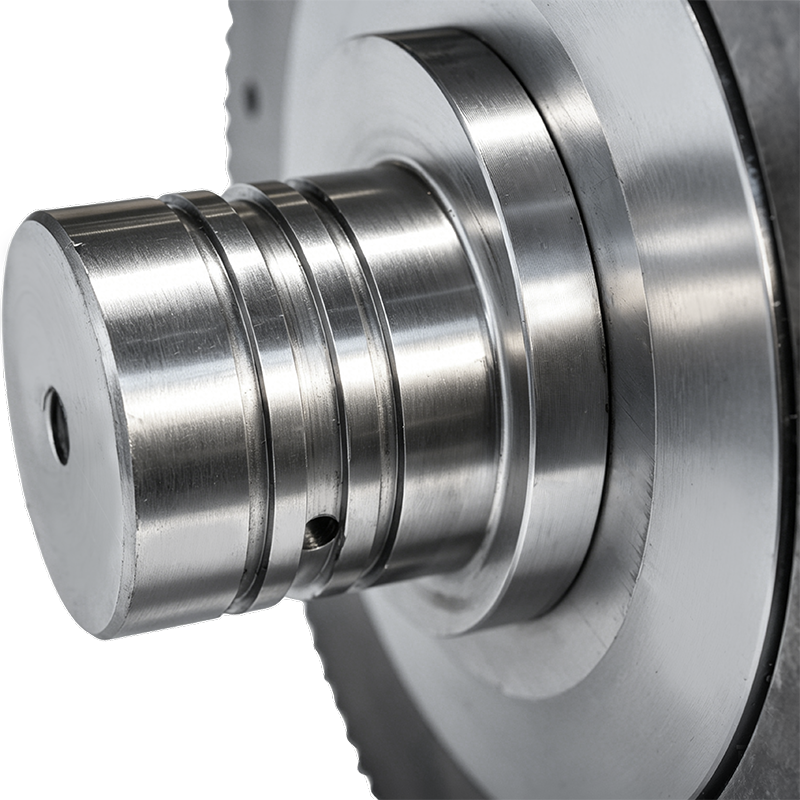 Panoramica del prodotto Il gruppo guscio del rullo del mulino per pellet ad alta produtti...Visualizza dettagli
-
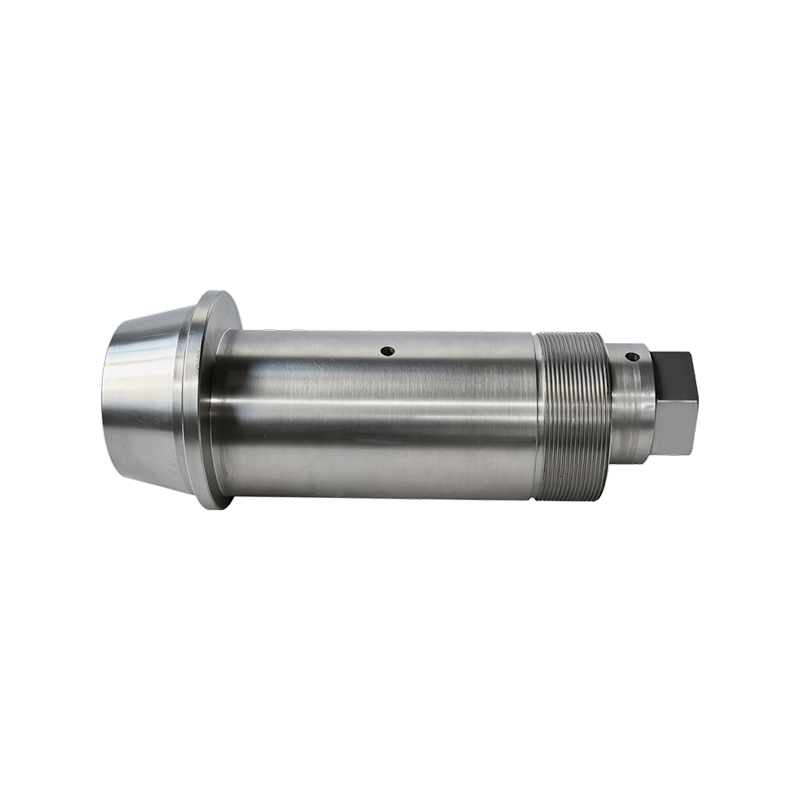
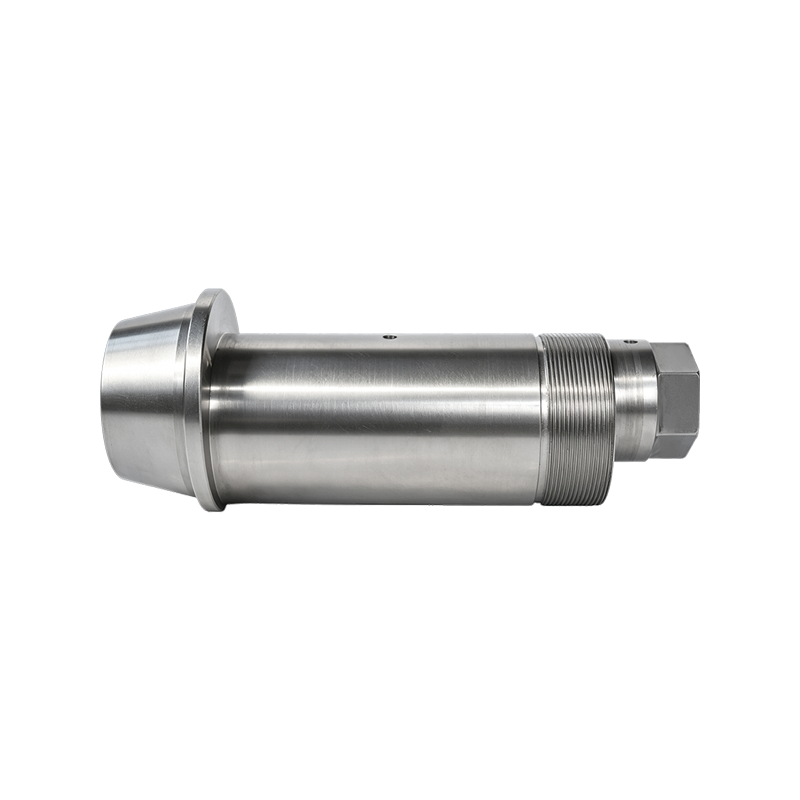 Panoramica del prodotto: L'albero eccentrico 42CrMo è un componente in acciaio legat...Visualizza dettagli
-
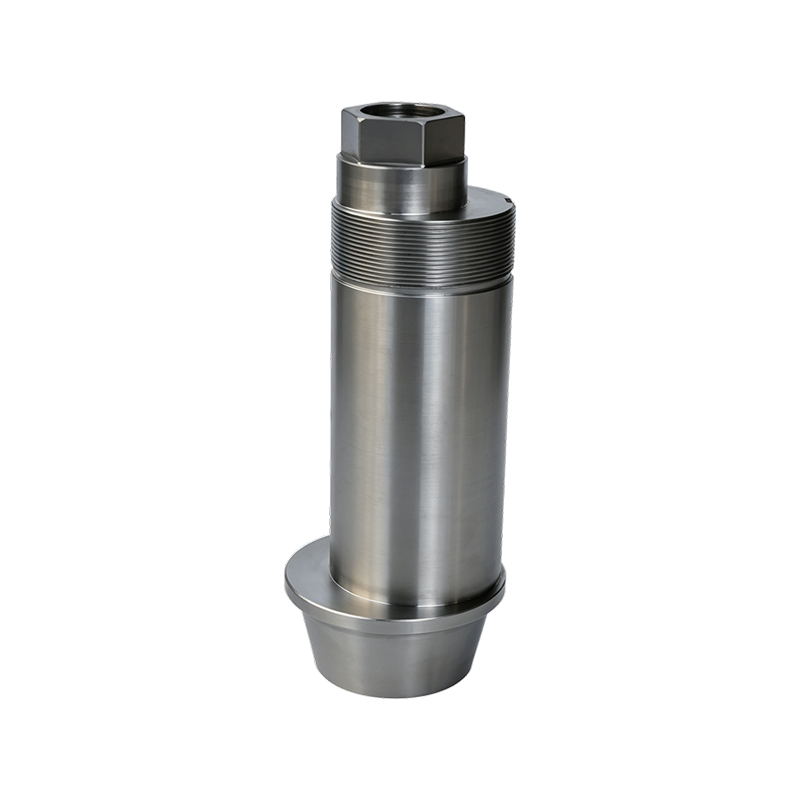
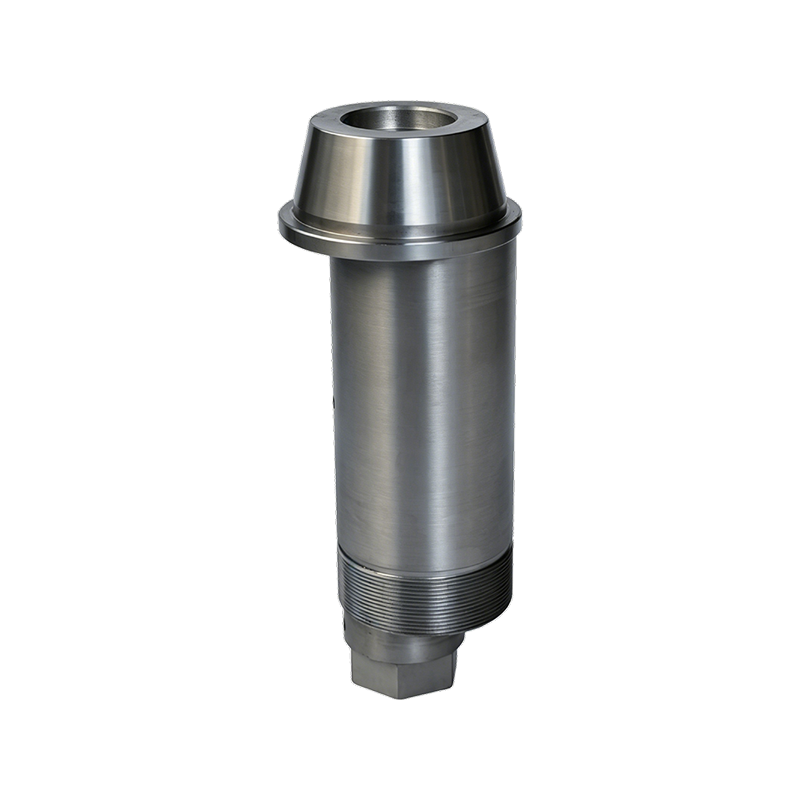
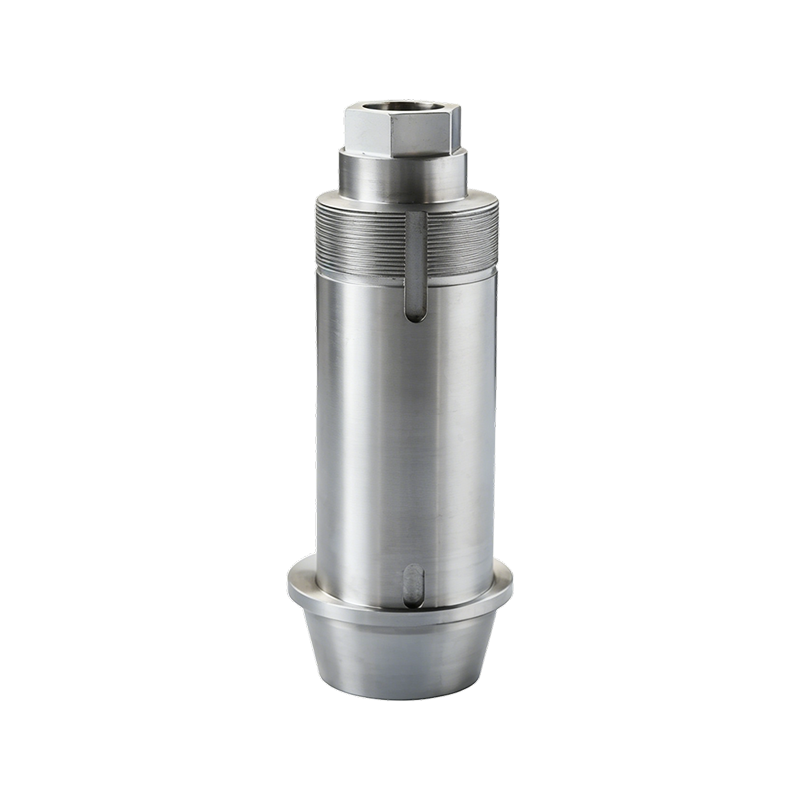
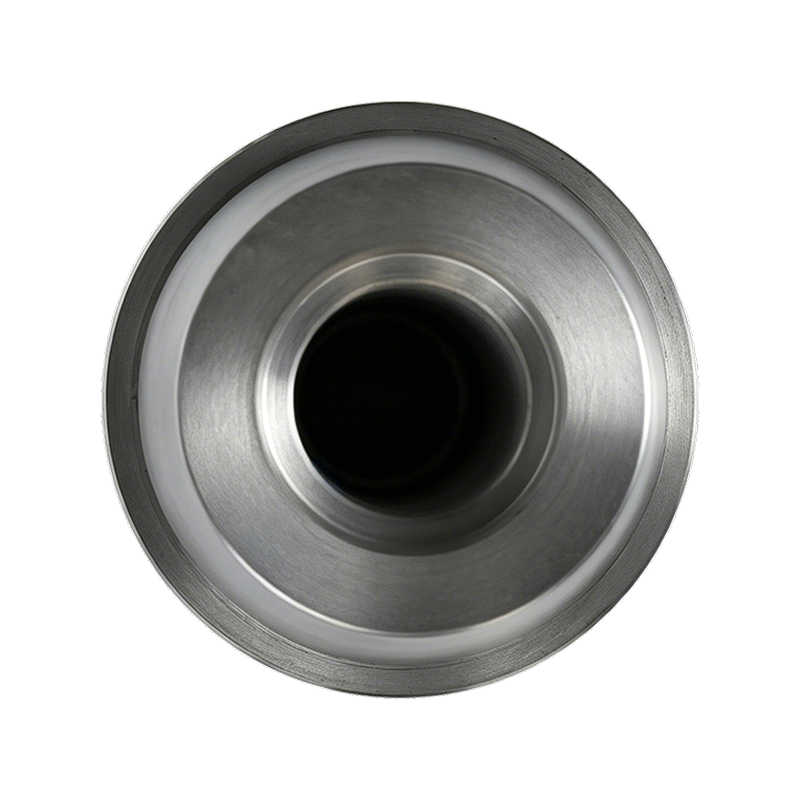
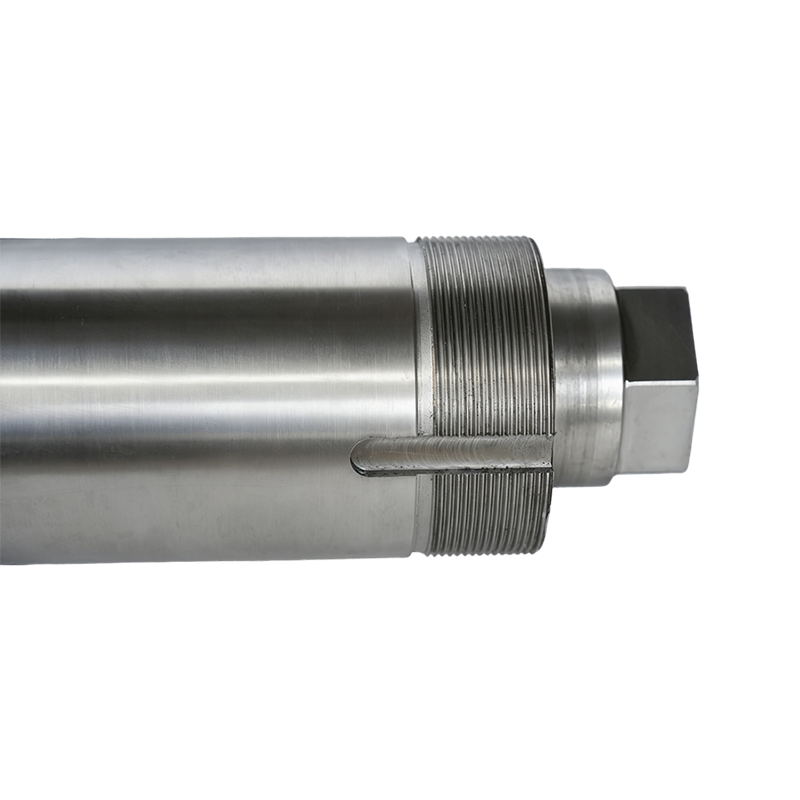
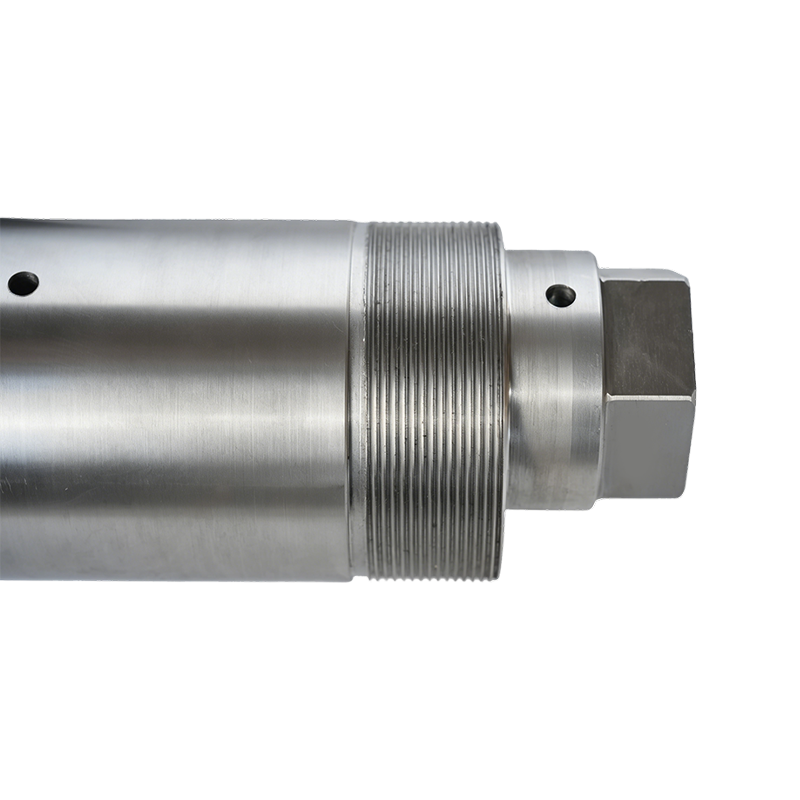
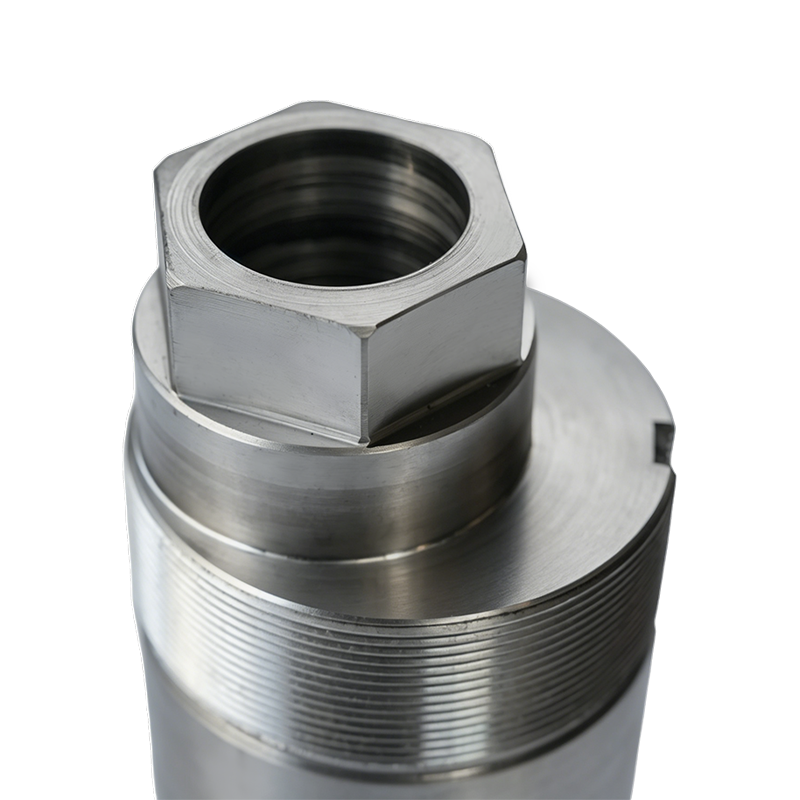
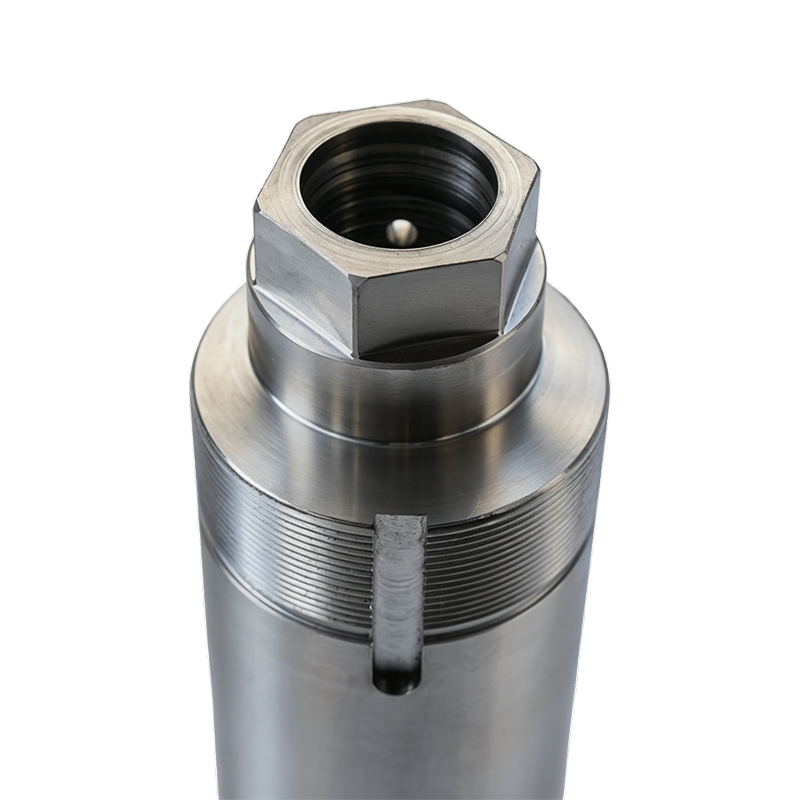
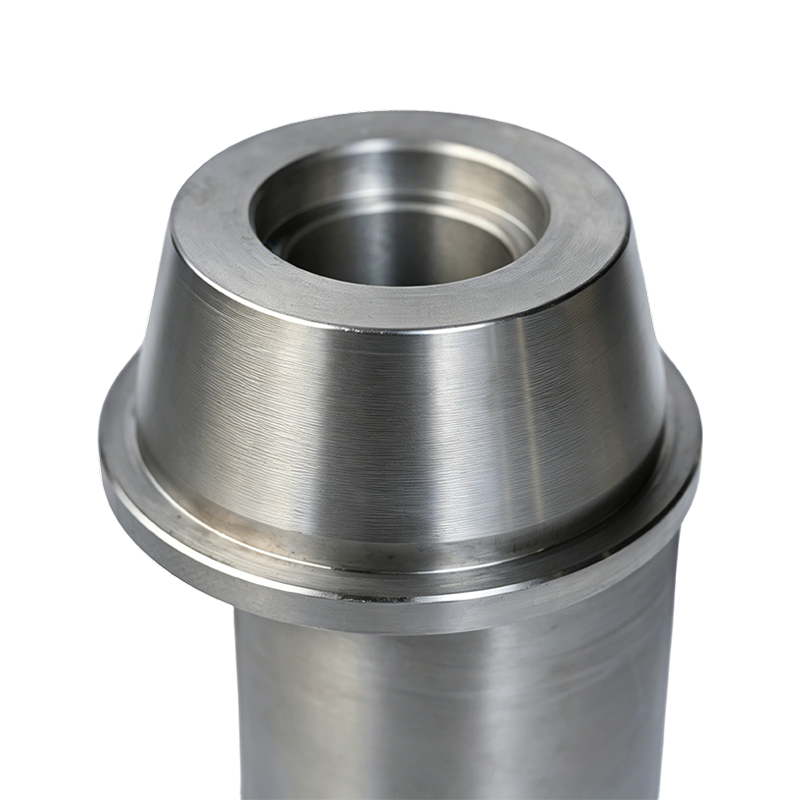 Panoramica del prodotto: Questo albero eccentrico è un componente di precisione realizzat...Visualizza dettagli
-
 Panoramica del prodotto: L'albero eccentrico 40Cr è un componente in acciaio legato ...Visualizza dettagli
-
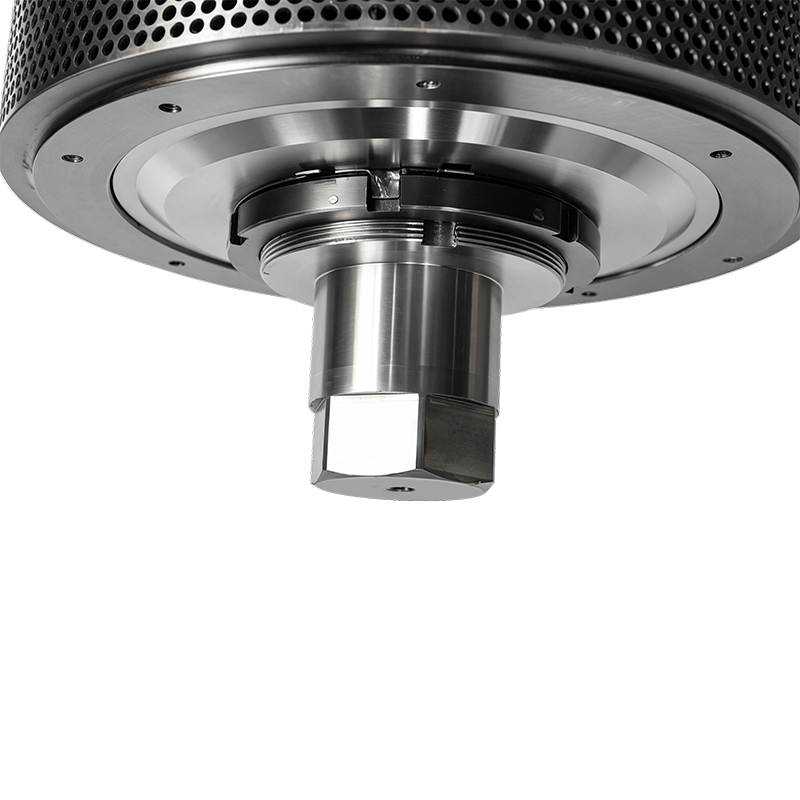
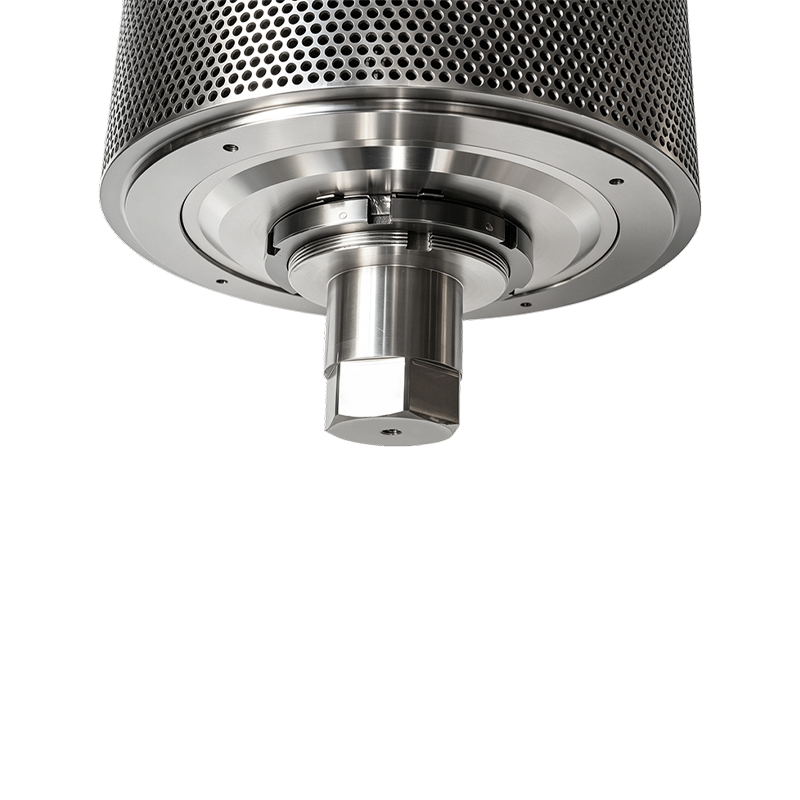
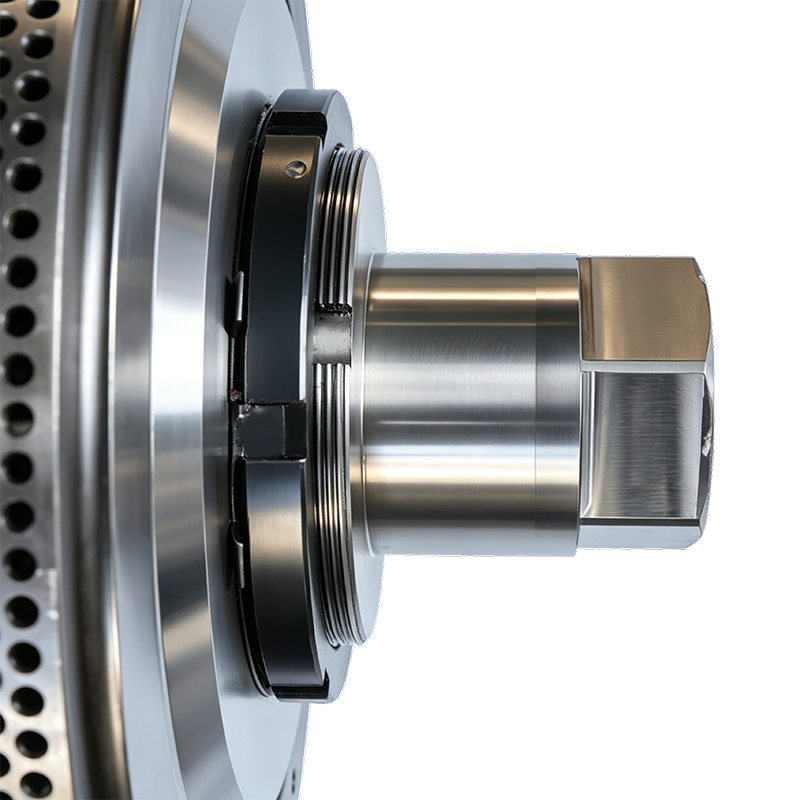
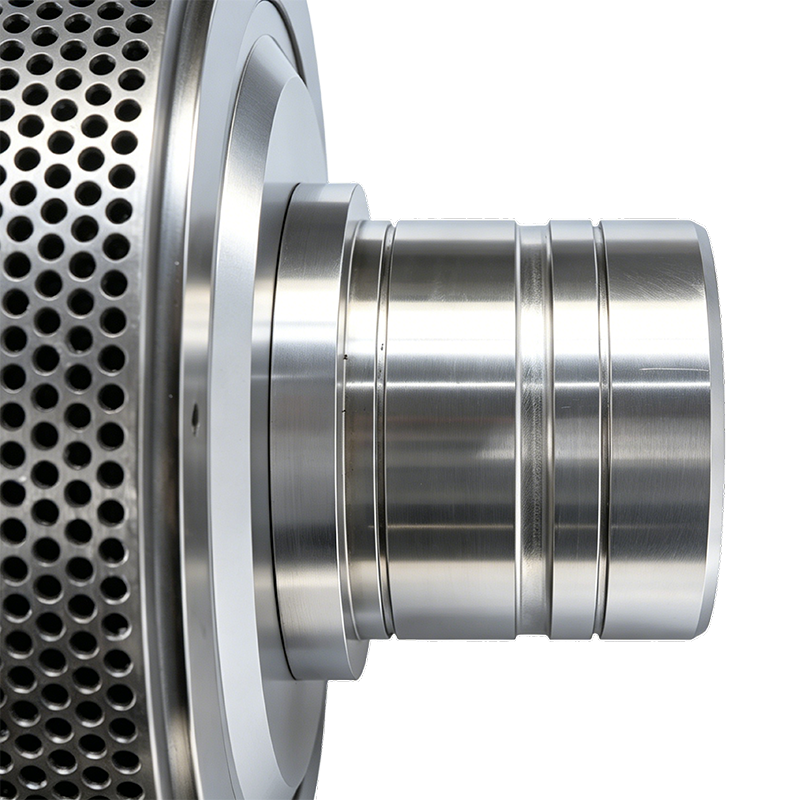
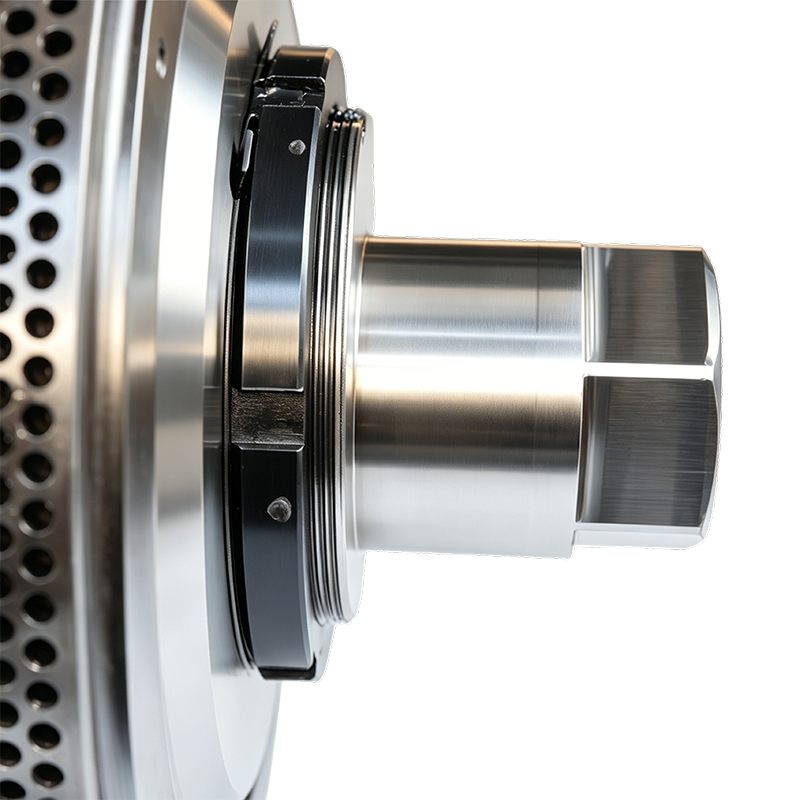
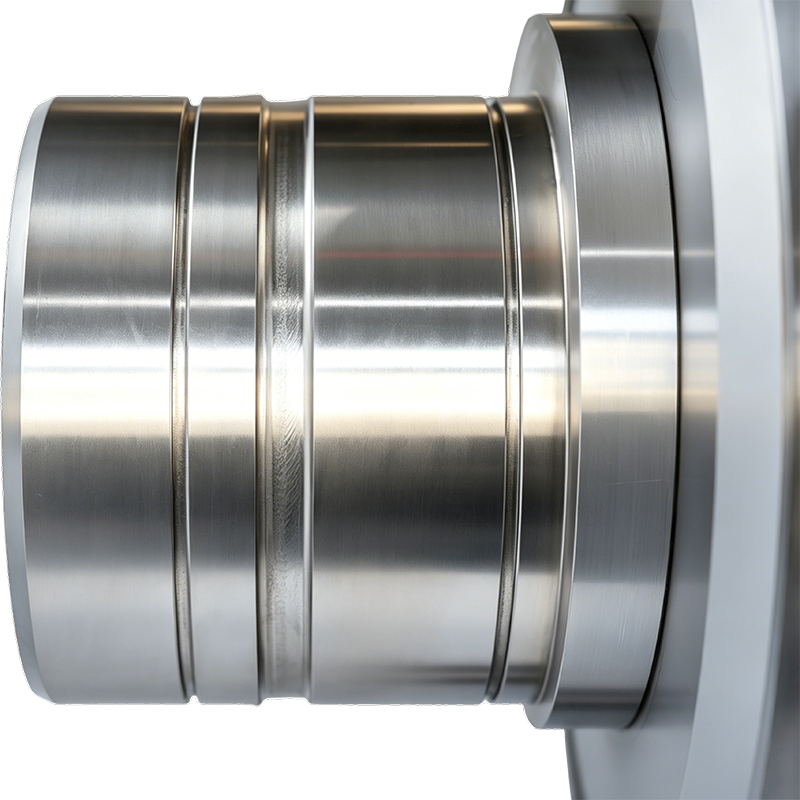
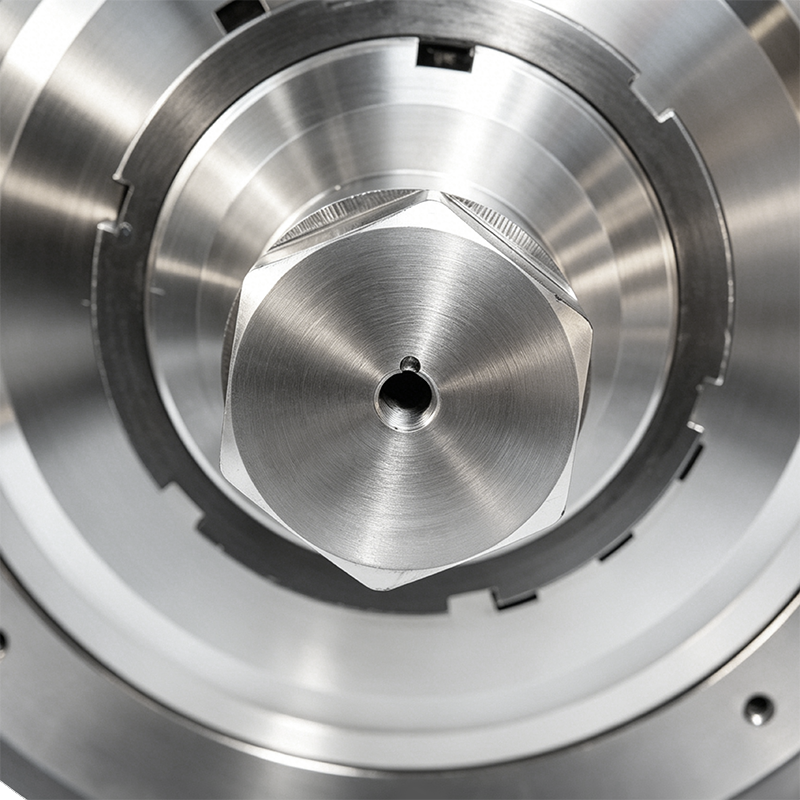 Panoramica del prodotto Questo prodotto è un premistoppa in acciaio 45# lavorato con prec...Visualizza dettagli
-
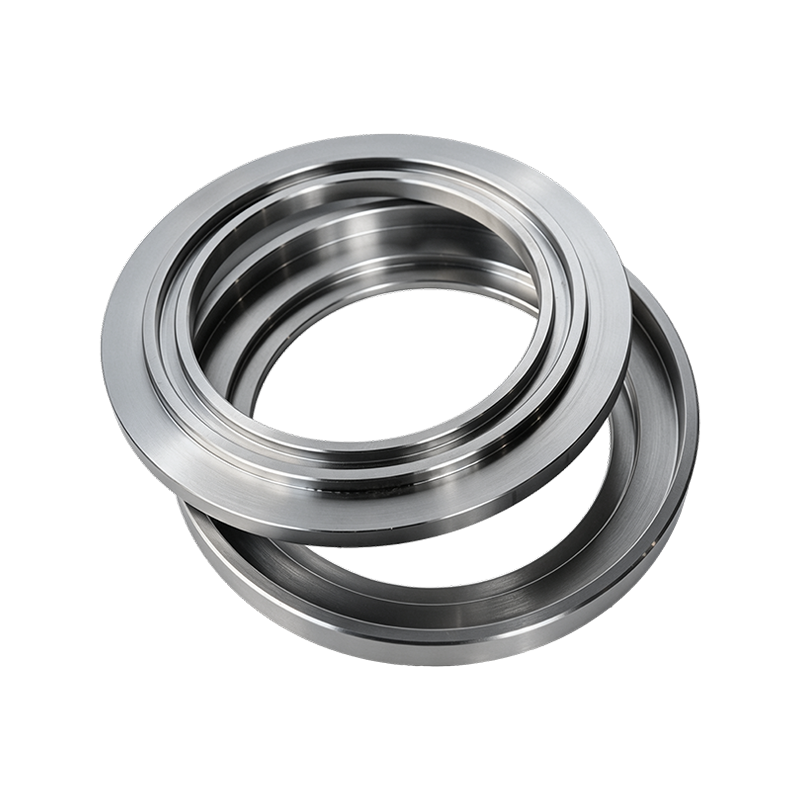
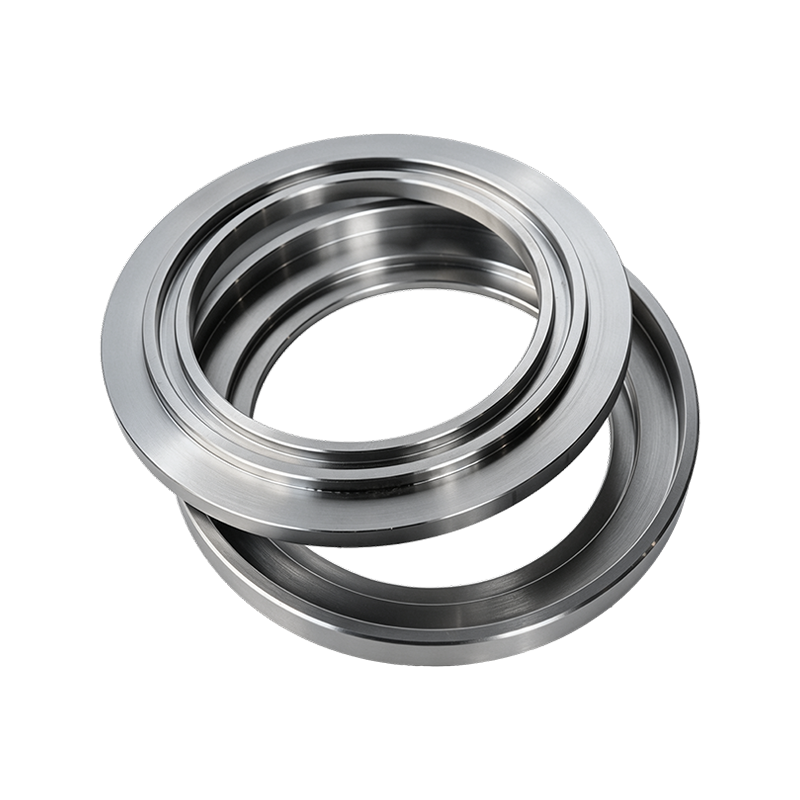
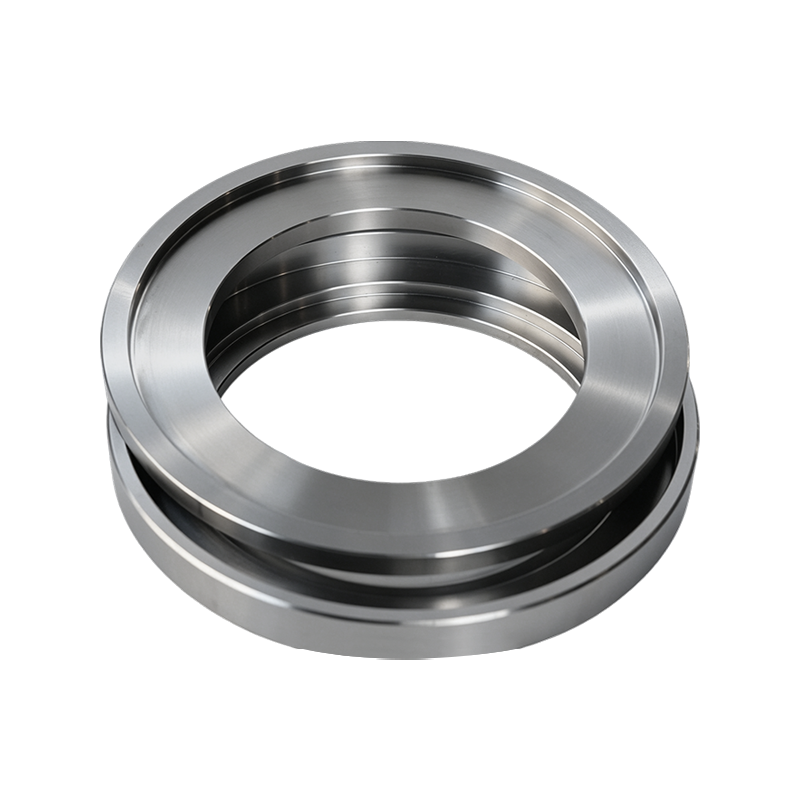
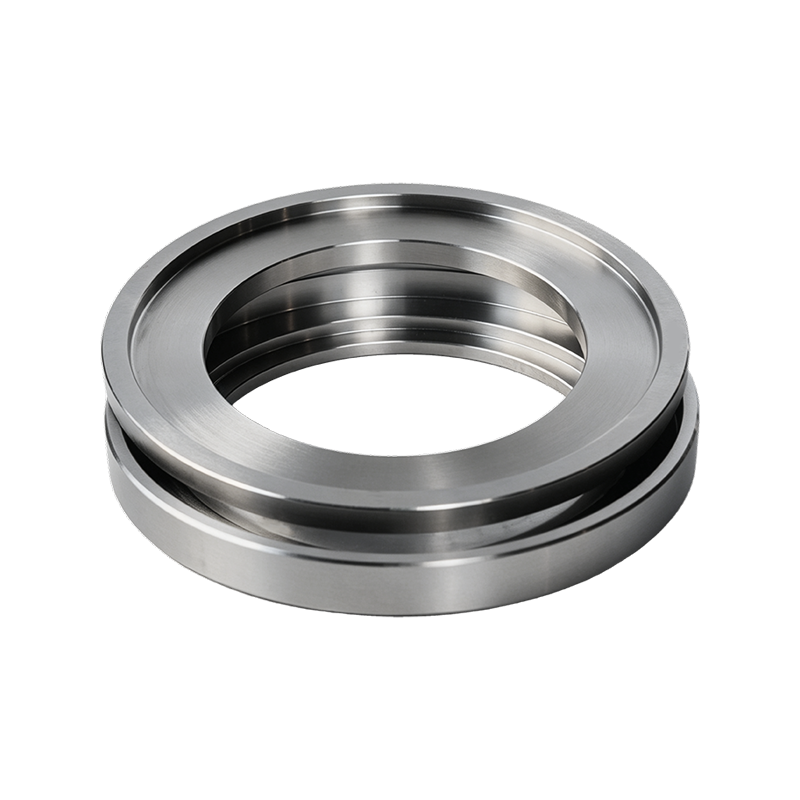
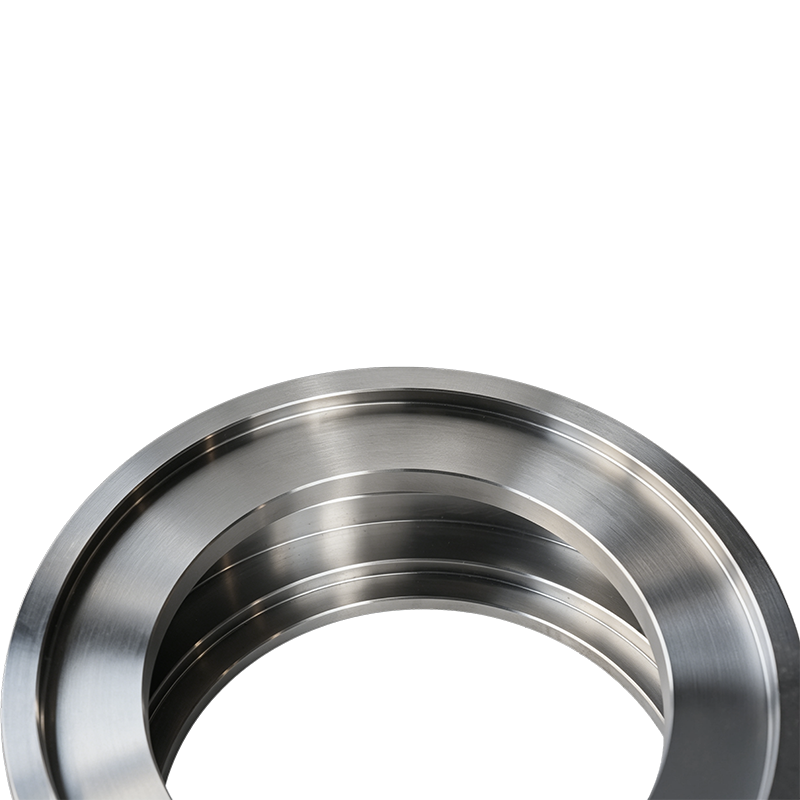
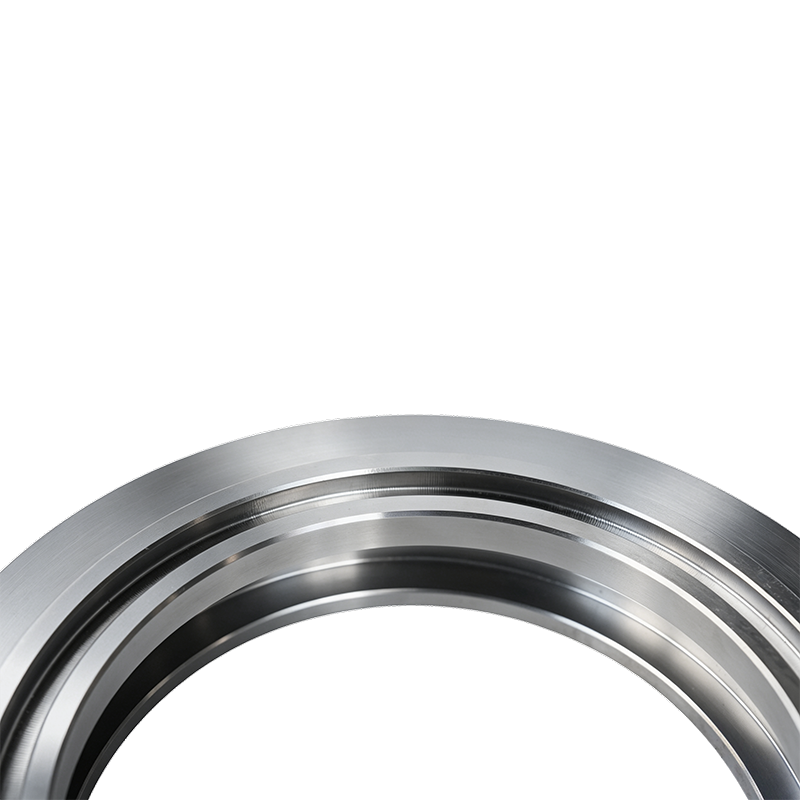
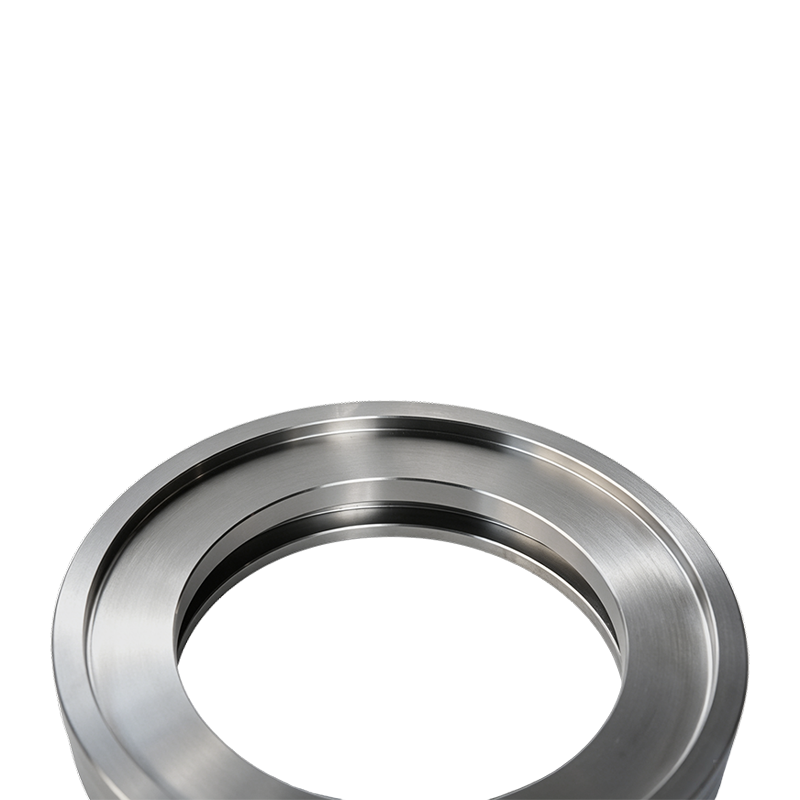
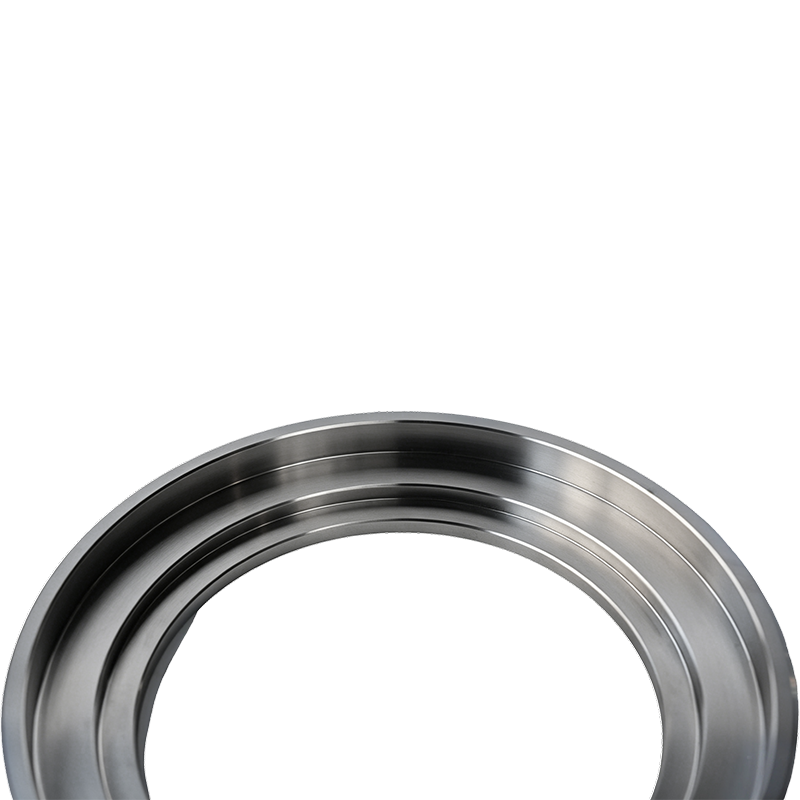
 Panoramica del prodotto Il deflettore dell'olio in acciaio 45# è un componente inter...Visualizza dettagli
-
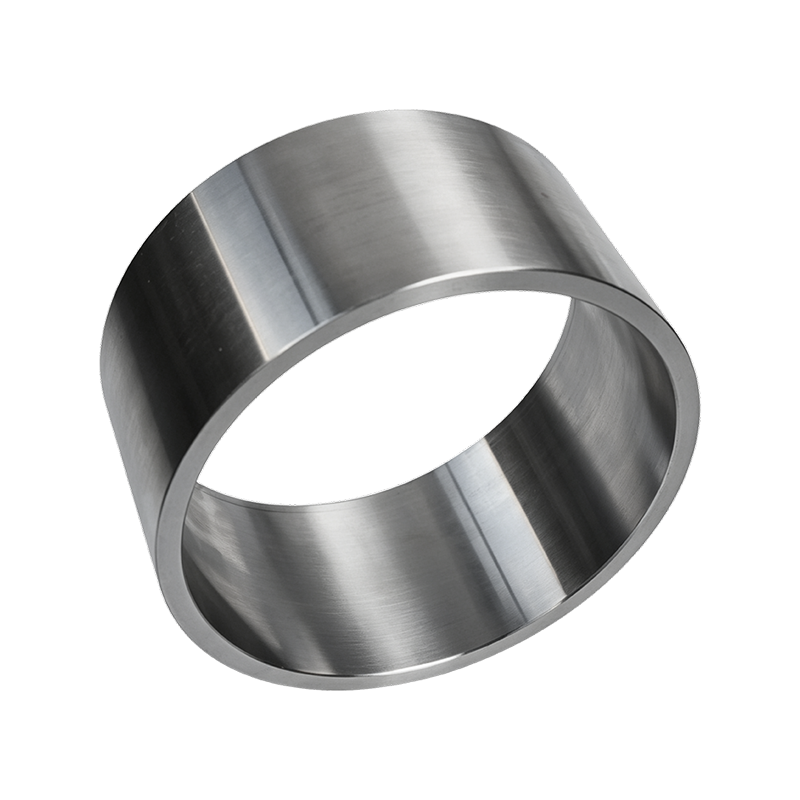
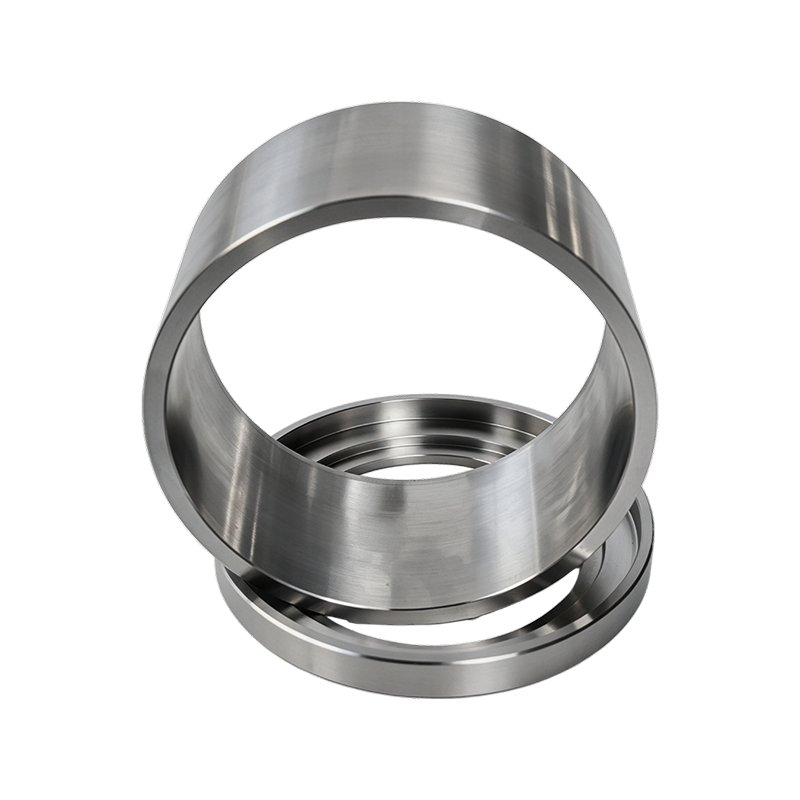
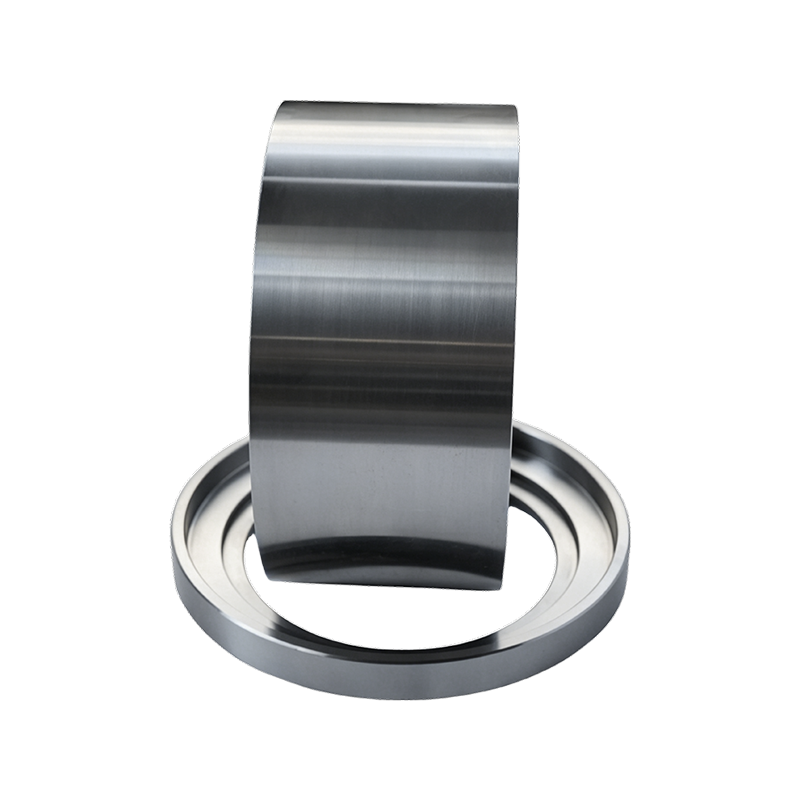 Panoramica del prodotto Il distanziale di precisione in acciaio 45# (anello distanziale) ...Visualizza dettagli
Gusci dei rulli con fossette
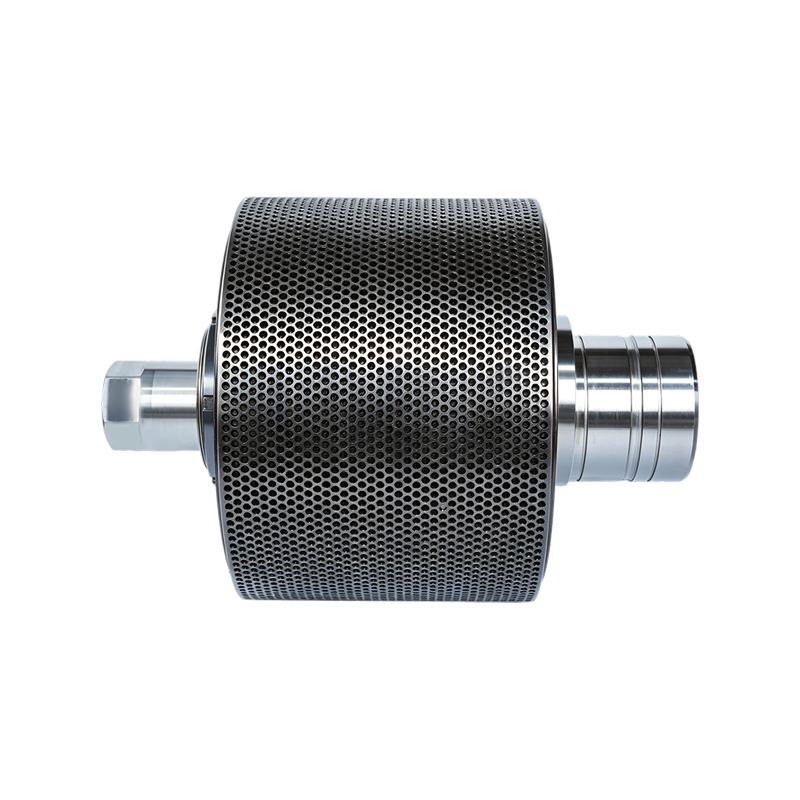
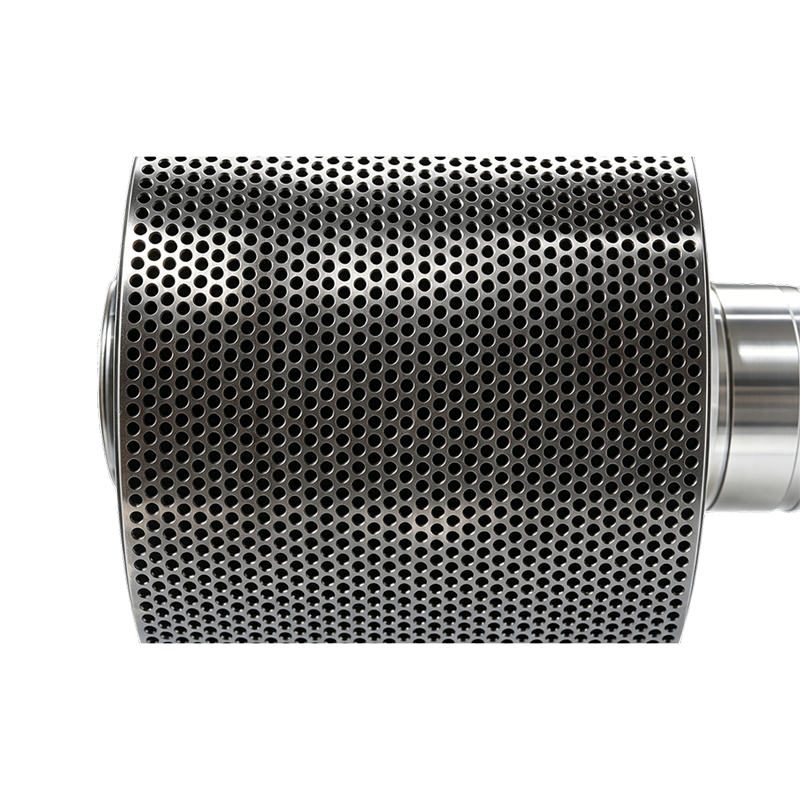
Anhui Jindingsheng Machinery Co., Ltd. produce gusci di rulli con fossette per mulini a pellet industriali. Questi componenti sono prodotti mediante processi di forgiatura e trattamento termico controllati, con tolleranze dimensionali mantenute entro 0,05 mm. La geometria della superficie scanalata è progettata per aumentare l'attrito tra il rullo e la matrice ad anello, facilitando una compattazione uniforme del materiale attraverso diverse formulazioni di biomassa o mangime. Ogni guscio è ricavato da acciaio ad alto tenore di carbonio e sottoposto a test di durezza in più fasi per garantire l'uniformità strutturale. L'azienda gestisce una linea di produzione integrata dall'ispezione delle materie prime all'imballaggio del prodotto finito, consentendo la tracciabilità dei lotti e una fornitura stabile agli operatori di impianti di pellet in tutto il mondo.
Vantaggi fondamentali
- La struttura uniforme delle fossette garantisce una presa uniforme del materiale su tutta la larghezza del rullo, riducendo lo scivolamento laterale durante la compressione
- Struttura interamente temprata con durezza del nucleo HRC compresa tra 58 e 62 e profondità della cassa di almeno 2,5 mm, che fornisce resistenza all'usura abrasiva sotto carico continuo
- Profondità delle fossette personalizzabile da 0,8 a 2,0 mm e spaziatura per soddisfare le caratteristiche specifiche della materia prima, tra cui la lunghezza delle fibre e la variabilità dell'umidità
- Tracciabilità completa dal lotto di acciaio all'ispezione finale, con rapporti dimensionali e registri di durezza forniti per lotto per la garanzia della qualità
- Compatibile con le principali marche di mulini a pellet; le dimensioni dell'albero e della sede della chiavetta possono essere adattate alle apparecchiature esistenti senza modifiche
Caratteristiche del prodotto
| Materiale | Acciaio per cuscinetti al cromo ad alto tenore di carbonio SAE 52100 o DIN 100Cr6 con granulometria ASTM da 8 a 10 |
| Durezza HRC | Da 58 a 62 completamente temprato, non solo cassa |
| Geometria delle fossette | Rientranze sferiche, profondità da 0,8 a 2,0 mm, passo da 4 a 8 mm, personalizzabili |
| Gamma di diametri esterni | Da 200 mm a 600 mm, altre dimensioni su richiesta |
| Finitura superficiale | Ra inferiore o uguale a 0,8 micrometri sulle aree del giornale; faccia con fossette come forgiata con ruvidità controllata |
| Grado di equilibrio | G 6.3 secondo ISO 1940 per rotazione mantello fino a 450 giri/min |
Scenari applicativi
- Produzione di pellet di biomassa tra cui trucioli di legno, paglia, gusci di girasole e gusci di palmisti dove è richiesto un elevato attrito per superare la deformazione elastica dei materiali fibrosi
- Pellet di mangimi per animali per mais, farina di soia, erba medica e mangimi composti per mantenere la produttività a diversi livelli di umidità e contenuto di olio
- Linee di granulazione del fertilizzante in cui la superficie antiscivolo del rullo riduce l'intasamento dello stampo e migliora l'uniformità dei granuli in ambienti ad elevata umidità
- Retrofit per mulini a pellet esistenti di CPM, Andritz, Buhler e altri marchi comuni con configurazioni di montaggio dell'albero intercambiabili
Lavorazione e Controllo Qualità
- Verifica delle materie prime: ogni lotto di acciaio viene sottoposto all'analisi della composizione chimica da parte di OES e al grado di pulizia secondo ASTM E45
- Processo di forgiatura: billetta riscaldata a una temperatura compresa tra 1050 e 1100 gradi Celsius, forgiata sotto pressa a 4000 T, con raffreddamento controllato per prevenire la formazione di reti di carburo
- Trattamento termico: austenitizzato a 830-850 gradi Celsius, temprato in olio, quindi temperato a 180-220 gradi Celsius per ottenere un'austenite mantenuta stabile inferiore al 5%
- Ispezione durante il processo: controllo dimensionale al 100% su diametro esterno, diametro interno e sede per chiavetta; prova di durezza per pezzo mediante scala Rockwell; rilevamento di crepe superficiali tramite particelle magnetiche
Note di installazione e manutenzione
- Prima del montaggio pulire l'albero e il foro del mantello per rimuovere eventuali detriti; applicare composto antigrippaggio sulle superfici della chiavetta e del cono per facilitare il futuro smontaggio
- Serrare il dado di fissaggio al valore specificato per il modello di mulino; un serraggio eccessivo può distorcere il foro del guscio e compromettere l'allineamento con lo stampo
- Monitorare la temperatura dell'involucro del rullo durante le prime 4 ore di funzionamento; un aumento della temperatura superiore a 85 gradi Celsius può indicare un gioco insufficiente o un precarico eccessivo
- Controllare l'usura delle fossette ogni 200 ore di funzionamento utilizzando un misuratore di profondità; pianificare la sostituzione quando la profondità media delle fossette scende al di sotto di 0,4 mm per evitare danni allo stampo
Domande frequenti
Qual è la durata tipica di un rullo con fossette?
La durata utile varia da 800 a 2500 ore a seconda dell'abrasività della materia prima, del contenuto di umidità e della pressione operativa. Si consiglia un'ispezione regolare della profondità di usura delle fossette; si consiglia la sostituzione quando la profondità dell'incavo si riduce al di sotto di 0,4 mm.
È possibile personalizzare i motivi con fossette per diversi materiali
Sì. La profondità, il diametro e la spaziatura delle fossette vengono regolati in base all'ordine. Per i materiali fibrosi come la paglia, spesso vengono specificate fossette più profonde da 1,6 a 2,0 mm con una spaziatura più ampia; per l'alimentazione fine, i modelli meno profondi riducono l'usura.
Quale documentazione di qualità viene fornita con ogni spedizione
Ogni lotto include un certificato di prova del materiale conforme alla norma EN 10204 3.1, un rapporto di verifica della durezza, un foglio di ispezione dimensionale e una misurazione della geometria delle fossette. È possibile organizzare ulteriori controlli non distruttivi utilizzando UT o MT.
Come deve essere conservata la shell prima dell'installazione
Conservare in un'area asciutta e ventilata con umidità relativa inferiore al 60%. Applicare un rivestimento di olio antiruggine sulle superfici lavorate. Evitare di impilare oggetti pesanti sul guscio per evitare distorsioni.
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Gusci dei rulli con fossette Supplier and China Gusci dei rulli con fossette Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
L'azienda si concentra sull'attività principale di ricerca e sviluppo e produzione di matrici ad anello per granulatore, rulli e relativi servizi di parti di granulatore. I principali tipi di prodotti sono accessori per matrici ad anello, rulli e granulatori. Dispone delle attrezzature più avanzate e delle imprese di servizi più complete in Cina. I prodotti dell'azienda vengono esportati in molti paesi esteri: Stati Uniti, Giappone, Corea del Sud, Vietnam, Francia, Bangladesh, Russia, India, Filippine e paesi europei. L'azienda controlla rigorosamente tutti i processi, dalle materie prime alla forgiatura, alla finitura e al trattamento termico. È la società di centri di assistenza unica in Cina.
Anhui Jindingsheng Machinery Co., Ltd., in linea con il concetto di produzione di "raffinazione", utilizza una qualità stabile e affidabile per creare il tuo sviluppo a lungo termine.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Feedback sul messaggio