Perché il gruppo del rullo di pressione merita molta attenzione
Due linee di pellet corrono fianco a fianco con la stessa filiera e la stessa materia prima. Si continuano a produrre pellet densi e uniformi per settimane; l'altro inizia a fare più multe, a vibrare e ad assorbire corrente irregolare. Quando la seconda linea viene aperta, il solito colpevole è il gruppo del rullo di pressione: un guscio usurato, un cuscinetto allentato o una guarnizione difettosa che lascia entrare polvere nel grasso.
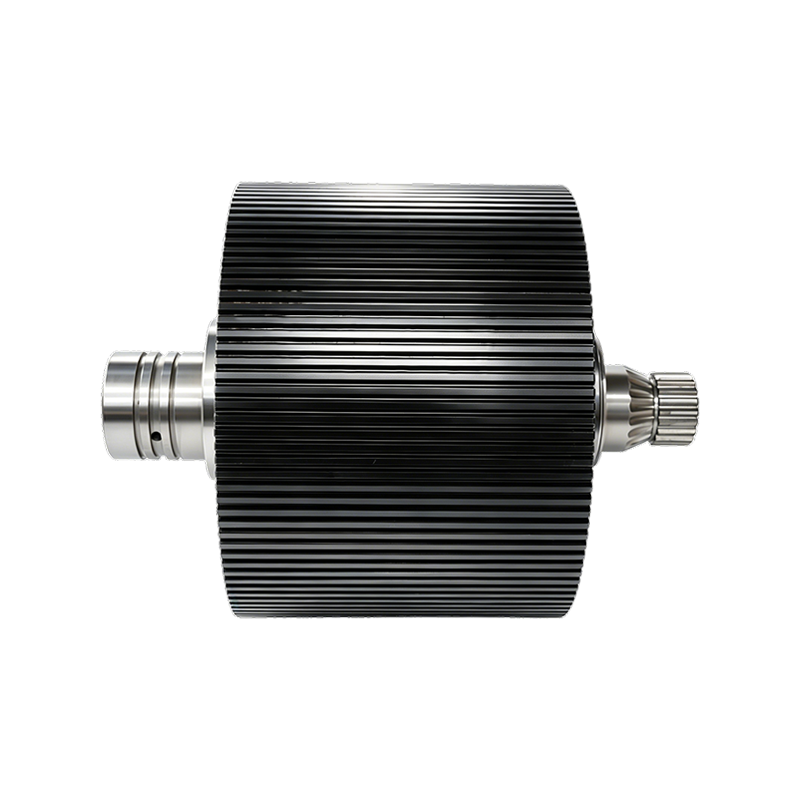
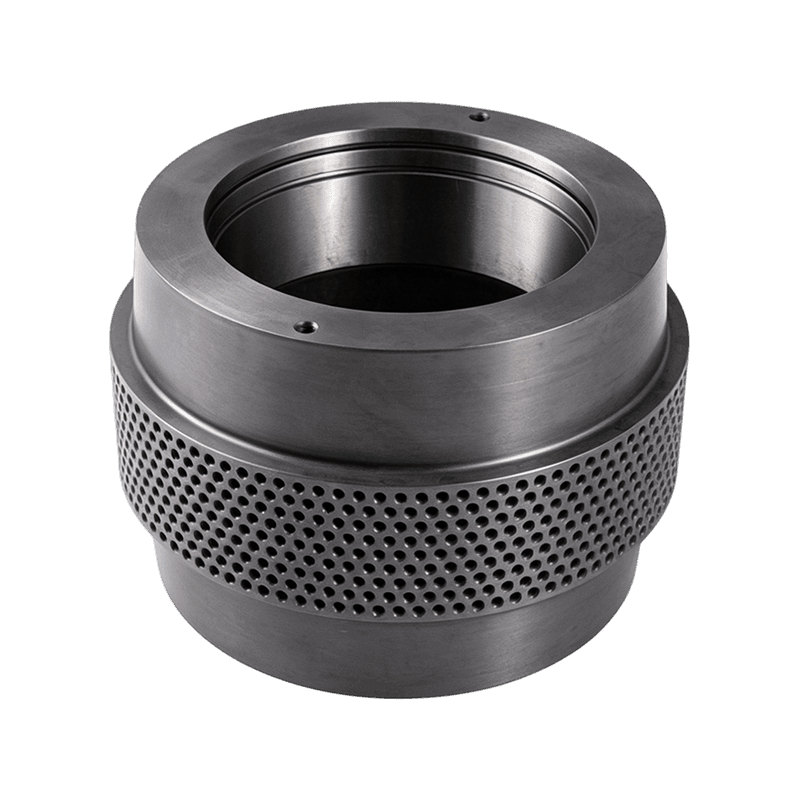
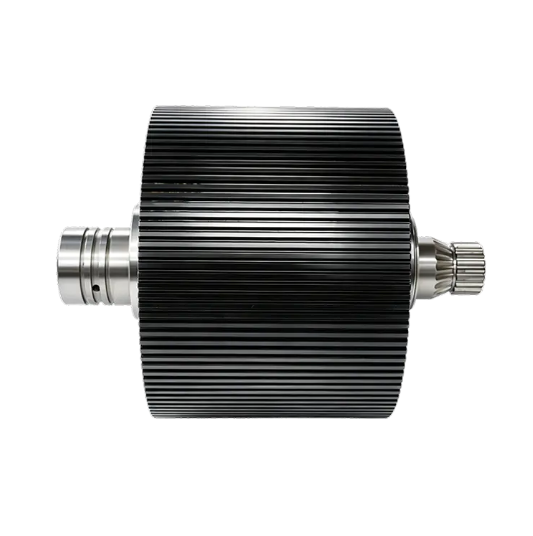
La versione breve è che il gruppo rullo di pressione riceve più carico e abrasione di qualsiasi altra parte nella camera della pressa. Decide quanto uniformemente viene compresso il letto di materiale e quanto dura la matrice dell'anello. Trattarlo come un componente di precisione piuttosto che come un ricambio generico è il modo più veloce per ridurre i fermi imprevisti.
Una precisazione prima di andare oltre. Il termine gruppo rullo di pressione compare anche nei macchinari di trasformazione e rivestimento alimentati a bobina, dove solitamente indica un rullo di pinzatura o di alimentazione. Questo articolo segue il significato dell'industria della granulazione: l'unità a rulli che pressa mangime, biomassa o fertilizzante attraverso i fori di una matrice ad anello.
Cosa fa un gruppo rullo di pressione in un mulino a pellet
In un tipico mulino ad anello, lo stampo ruota attorno ai rulli. Ogni gruppo del rullo di pressione si trova su un albero eccentrico e un sistema idraulico, pneumatico o meccanico spinge il rullo verso l'esterno contro la superficie interna dello stampo. L'attrito tra la matrice, il materiale e il guscio fa ruotare il rullo, il materiale viene schiacciato nei fori della matrice e un coltello fisso taglia i pellet non appena emergono.
Il punto chiave è che tutta la forza di pressione della macchina passa attraverso questo gruppo. Ecco perché lo stato dell'insieme cambia il pellet quasi immediatamente.
Il guscio del rullo è la superficie di lavoro
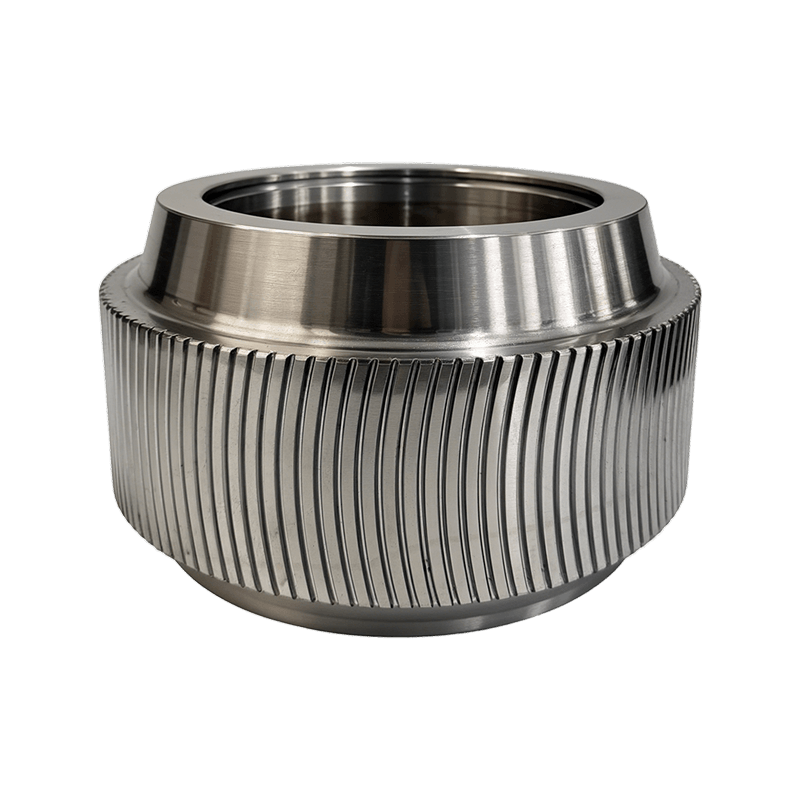
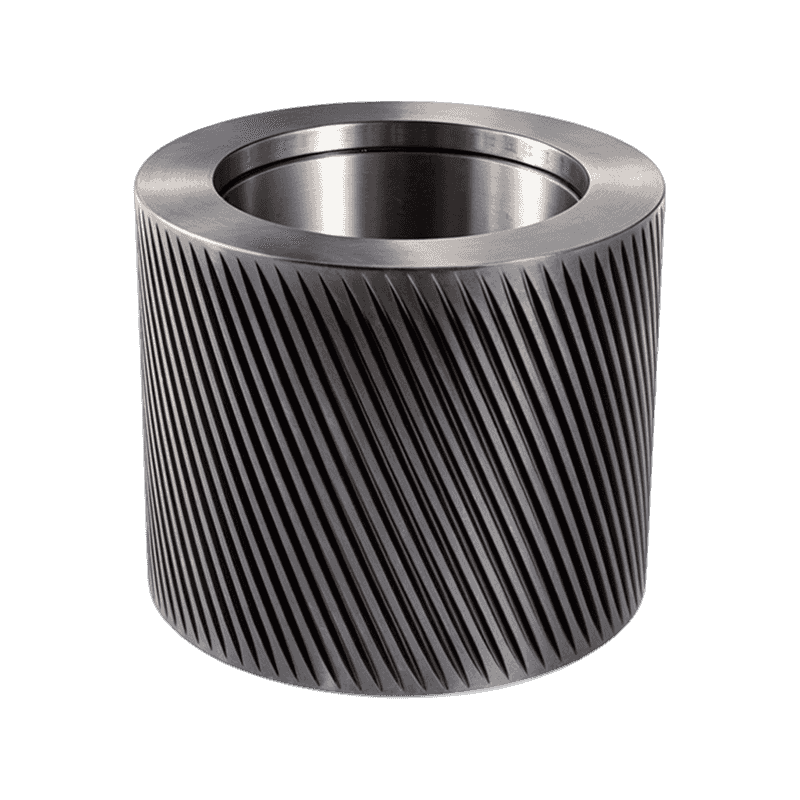
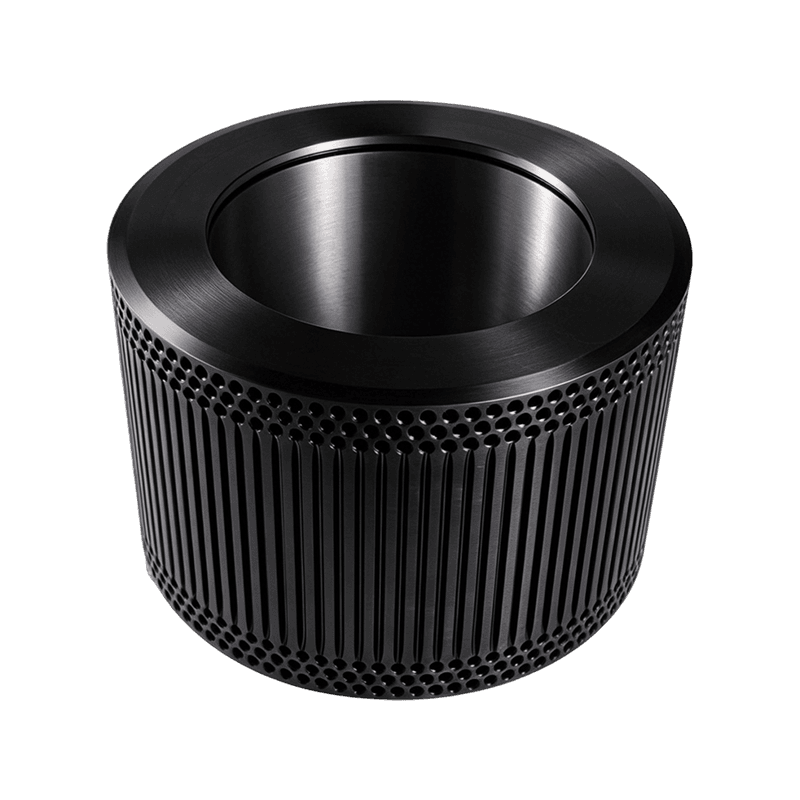
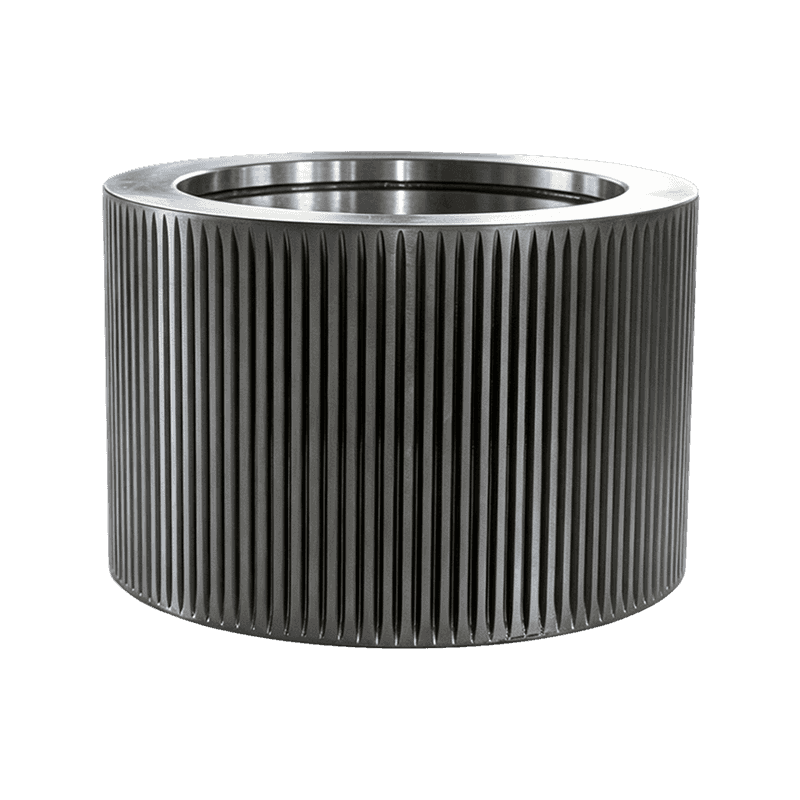
Il guscio è lo strato esterno rimovibile che entra in contatto con il letto del materiale. Assorbe l'usura abrasiva della materia prima, la fatica di ogni rotazione e il calore della compressione continua. Il diametro esterno e la larghezza sono adattati alla matrice dell'anello e la durezza superficiale è il fattore principale per la durata.
Cuscinetti, guarnizioni e albero eccentrico svolgono il lavoro rimanente
Dietro il guscio, i cuscinetti a rulli sopportano il carico radiale, le guarnizioni tengono lontani i fini e l'umidità dal cuscinetto e l'albero eccentrico consente di regolare la posizione del rullo rispetto allo stampo. Un difetto in una qualsiasi di queste parti è difficile da vedere dall'esterno, ma accorcia la vita dell'intero gruppo mentre il guscio sembra ancora accettabile.
Componentei principali di un gruppo rullo di pressione
Un'unità tipica è costituita dal guscio del rullo, uno o due cuscinetti, l'albero eccentrico, i paraolio e l'hardware di ritenzione. Ogni componente ha un compito definito e ognuno fallisce in modo diverso. Confrontandoli fianco a fianco si facilitano le ispezioni di routine.
| Component | Funzione primaria | Guasto più comune |
|---|---|---|
| Guscio del rullo | Comprime il letto di materiale contro la matrice ad anello | Usura piatta, usura da gradino, fessurazione superficiale |
| Cuscinetti a rulli | Sopporta il carico radiale mentre il guscio ruota | Surriscaldamento, vaiolatura, scheggiatura |
| Albero eccentrico | Supporta l'assemblaggio e regola la distanza tra rullo e matrice | Fatica, flessione, chiavette danneggiate |
| Paraolio | Mantiene il grasso e blocca la polvere e l'umidità | Perdite, labbra strappate, contaminazione |
| Elementi di fissaggio e distanziatori | Mantenere il precarico del cuscinetto e il gioco di funzionamento | Allentamento, corrosione |
Segni di un gruppo rullo di pressione difettoso
I primi avvisi compaiono in due posti contemporaneamente: il pellet e la macchina. Se la densità del pellet diventa irregolare, le particelle fini aumentano e il mulino vibra o assorbe corrente irregolare, ispezionare il gruppo del rullo prima di incolpare la matrice dell'anello.
- Durezza irregolare del pellet o aumento della quota dei fini
- Vibrazioni o colpi dalla camera della pressa
- Un'usura piatta o a gradini sul guscio del rullo
- Alloggiamento del cuscinetto che diventa caldo al tatto
- Grasso annerito o grasso contenente particelle metalliche
L’usura del guscio si manifesta innanzitutto nella qualità del pellet
L’usura del guscio è raramente uniforme. Un guscio che ha perso il suo profilo originale non può comprimere il materiale in modo uniforme, quindi la pressione diminuisce dove l'usura è più profonda e consegue la densità dei pellet. Una volta che l'usura raggiunge lo strato indurito, farlo funzionare più a lungo comporta solo uno spreco di energia e il rischio di danneggiare lo stampo.
Il cedimento dei cuscinetti e delle tenute termina con un gruppo grippato
Quando una tenuta cede, le particelle fini si mescolano al grasso e agiscono come pasta abrasiva all'interno del cuscinetto. Prima appare il calore, poi il rumore, poi il gioco, poi un cuscinetto grippato o girato che rovina l'albero eccentrico. A quel punto non ha molto senso sostituire solo il guscio perché le parti portanti sono già danneggiate.
Cosa controllare prima di acquistare un ricambio
Rispetto alla testa ad anello, il gruppo rullo pressore è un acquisto più piccolo, ma ha un'influenza enorme sul tempo di attività e sulla consistenza del pellet. I seguenti controlli si applicano allo stesso modo alle linee di mangime, biomassa e fertilizzante.
Inizia con la macchina piuttosto che con il catalogo. Utilizzare il codice articolo del costruttore della cartiera o misurare la larghezza del rullo, il diametro esterno e la geometria dell'albero. L'assemblaggio deve essere adatto al diametro interno della matrice dell'anello e al campo di regolazione del sistema eccentrico.
Quindi mettere in discussione il materiale e il trattamento termico. I buoni gusci sono quelli in acciaio legato, temprati a fondo o cementati grossolanamente da 58 a 62 HRC . Un guscio più morbido si consuma rapidamente; un guscio troppo duro rischia di rompersi sotto carichi d'urto.
Controllare anche il pacchetto dei cuscinetti: tipo e numero del cuscinetto, metodo di precarico e specifiche del grasso. Un cuscinetto che si adatta semplicemente ma ha una classificazione inferiore si guasterà presto nella produzione continua.
Confermare le dimensioni e le tolleranze critiche. Il diametro esterno del guscio del rullo influenza la distanza tra rullo e matrice, mentre l'eccentricità influisce su una compressione uniforme. Richiedi valori misurati anziché numeri di catalogo.
Infine, guarda il controllo del processo del fornitore. Risultati costanti provengono dal controllo delle materie prime, della forgiatura, del trattamento termico e della lavorazione finale. È più facile fidarsi di un fornitore che gestisce l’intera catena rispetto a uno che assembla solo le parti acquistate.
- Larghezza del rullo, diametro esterno e adattamento dell'albero
- Grado del materiale e intervallo di durezza, in genere da 58 a 62 HRC
- Tipo, numero, precarico e grasso dei cuscinetti
- Rotondità, eccentricità e finitura superficiale
- Controllo del processo dalla materia prima alla lavorazione finale
Sostituzione a livello di assieme rispetto al solo guscio
La sostituzione del gruppo completo comporta cuscinetti precaricati, guarnizioni posizionate correttamente e una nuova superficie di lavoro in un solo colpo. Elimina inoltre il rischio che l'usura nascosta nel cuscinetto o nell'albero riduca la durata di un nuovo guscio. I tempi di inattività pianificati diventano più facili da prevedere perché una sola fermata porta a termine il lavoro.
Acquistare solo il guscio ha senso quando l'albero esistente è stato controllato, il gioco dei cuscinetti è ancora entro le specifiche e la vecchia unità non ha mostrato segni di calore o contaminazione. Nella produzione continua, la maggior parte dei team sceglie comunque l'assemblaggio completo, perché la differenza di prezzo è minima rispetto ad un secondo guasto all'interno della camera di stampa.
Abitudini di manutenzione che prolungano la vita dell'assieme
La prima linea di difesa è la disciplina della lubrificazione. Seguire il grado e l'intervallo di grasso del costruttore della cartiera; una regola pratica comune in ambienti polverosi è la rilubrificazione dei rulli ogni otto ore di funzionamento. Non allungare l'intervallo solo perché la macchina sembra silenziosa.
Controllare il gioco dei cuscinetti e la temperatura dell'alloggiamento durante gli spostamenti quotidiani. Il rilevamento tempestivo del gioco impedisce la rotazione del cuscinetto sull'albero, che rappresenta una delle modalità di guasto più costose nella zona della pressa. Se il mulino utilizza più di un rullo, ruotare i gruppi in modo che l'usura rimanga bilanciata e la matrice dell'anello mantenga un carico uniforme.
Fai in modo che ogni anello muoia cambi un punto di ispezione. Una sosta programmata è il momento più economico per misurare il diametro del guscio, ispezionare le guarnizioni e rinfrescare il grasso.
La linea di fondo
Il gruppo del rullo pressore è al centro del lavoro più impegnativo di una pressa. Il suo lavoro è semplice, ma la sua costruzione, usura e sostituzione hanno un effetto enorme sul tempo di attività e sulla qualità del pellet. Ispezionare il guscio e ascoltare il cuscinetto, sostituire il gruppo come un sistema abbinato piuttosto che una manciata di parti che si adattano e mantenere la lubrificazione nei tempi previsti. Queste tre abitudini restituiranno più tempi di attività di quasi qualsiasi altra routine di manutenzione nello stabilimento.