Novità del settore
Stampi per pellet: specifiche, rapporti di compressione e lista di controllo per l'acquisto
Una linea di pellet da 8 tonnellate all'ora che scende a 6,5, con le particelle fini nei sacchi finiti che strisciano verso il 5%, ti sta dicendo qualcosa molto prima che qualcuno apra la porta della camera della trafila: la superficie di lavoro della trafila è usurata. Gli ingressi dei fori si sono arrotondati, la lunghezza effettiva si è ridotta e la stampa ne paga le conseguenze in termini di capacità. Tra tutte le parti soggette ad usura in una pressa per pellet, muore il mulino a pellet sono solitamente gli articoli più costosi, ma vengono spesso ordinati solo in base al diametro del foro, lasciando al catalogo il rapporto di compressione, l'area aperta e la qualità dell'acciaio.
La guida di seguito copre cosa fa lo stampo, le linee specifiche che determinano le prestazioni, come scegliere il rapporto di compressione e l'hardware del rullo che decide quanto dura.
Cosa fanno le matrici per pellet all'interno della camera di pressatura
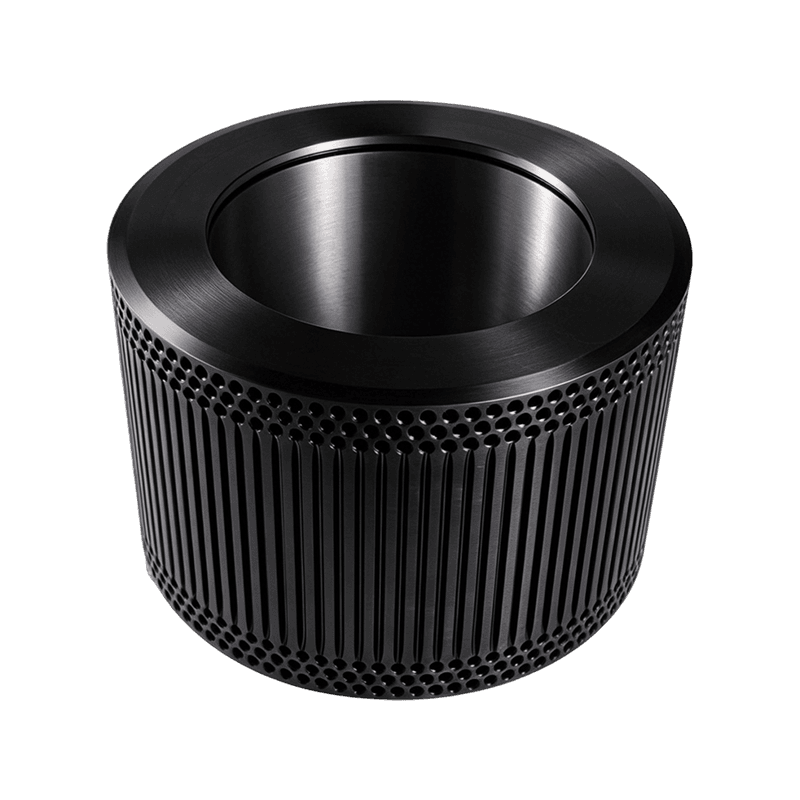
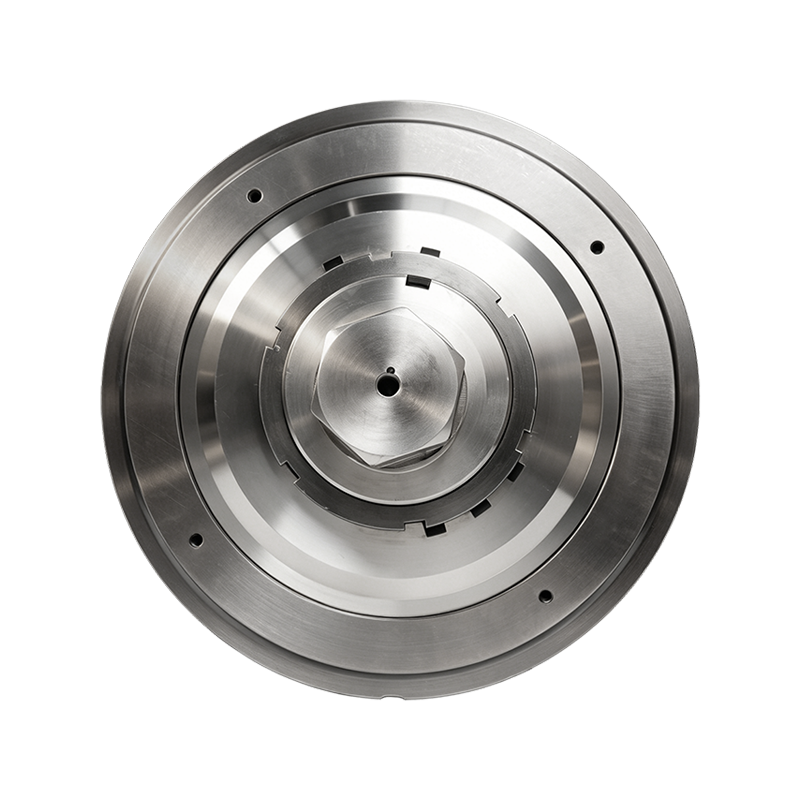
Una matrice per pellet è l'anello o disco in acciaio perforato che forma effettivamente il pellet: i rulli pressano il materiale condizionato attraverso migliaia di fori e l'attrito, la pressione e l'umidità lo legano in fili densi che vengono tagliati a misura all'esterno.
Una matrice per pellet è un componente in acciaio sostituibile, forato con precisione, a forma di anello nelle presse ad anello e piatto nelle presse a stampo piatto, la cui geometria del foro determina il diametro, la densità e la produttività del pellet.
Ogni foro presenta la stessa anatomia e ogni parametro su di esso rappresenta una decisione di acquisto:
- Diametro del foro: la dimensione del pellet ordinata dall'acquirente, da 2 mm di mangime per avannotti a 8 mm di carburante.
- Svasatura e angolo di ingresso: troppo superficiale affama l'ingresso, troppo profondo indebolisce il viso.
- Lunghezza effettiva: la distanza sotto compressione, che forma il rapporto di compressione con il diametro.
- Spessore totale e rilievo: profondità strutturale più eventuale uscita allargata che riduce la lunghezza di lavoro.
- Schema di foratura e numero di fori: quanti fori si adattano alla larghezza attiva, che imposta l'area aperta e la capacità.
Cambiatene uno qualsiasi e la capacità, la durezza del pellet e la resistenza dello stampo si muoveranno con esso.
Elenco di controllo della scheda tecnica dello stampo: fori, lunghezza effettiva, area aperta, acciaio
Cinque linee di specifiche determinano la maggior parte delle prestazioni e del prezzo di uno stampo: diametro del foro, lunghezza effettiva, area aperta, qualità dell'acciaio e durezza di lavorazione.
Il diametro del foro è fissato dalle specifiche del pellet venduto. La lunghezza effettiva, non lo spessore totale, controlla la compressione ed è la cifra da confrontare tra virgolette. L’area aperta, la quota di superficie occupata da buchi, baratta la capacità con la resistenza: più acciaio rimosso significa più tonnellate all’ora ma una facciata che si flette e si rompe prima. L'X46Cr13 inossidabile resiste alla corrosione provocata dal vapore e dall'alimentazione acida, mentre il 20MnCr5 cementato è adatto alla biomassa abrasiva. Una trafila realizzata a regola d'arte arriva con la superficie di lavoro compresa tra 52 e 58 HRC, corredata da un certificato di durezza.
| Specifica | Muore l'alimentazione del bestiame | Muore di biomassa legnosa |
| Diametro tipico del foro | 2-4 mm | 5-8 mm |
| Lunghezza effettiva tipica | 20-40 mm | 30-55 mm |
| Rapporto di compressione (L/D) | da 8:1 a 13:1 | da 5:1 a 8:1 |
| Gradi di acciaio comuni | X46Cr13 (4Cr13) inossidabile | Lega 20MnCr5/40Cr |
| Durezza della superficie di lavoro | HRC 52-58 | HRC 52-58 |
| Tipica area aperta | 20-28% | 18-25% |
Attenzione: uno stampo forato con un'area più aperta di quella per cui è stata progettata la pressa può assorbire più corrente di quella che il motore principale tiene in riserva, quindi citare il modello della macchina e il codice dello stampo stampato con ogni richiesta.
Spiegazione del rapporto di compressione: il numero dietro la durezza del pellet
Il rapporto di compressione è il valore più citato e più frainteso su una trafila: alzandolo i pellet diventano più densi e più duri, ma la pressa ha bisogno di più potenza, più condizionamento e funzionamento più stabile.
Il rapporto di compressione è uguale alla lunghezza effettiva del foro divisa per il diametro del foro. Un foro da 4 mm con 40 mm di lunghezza effettiva dà una matrice 10:1.
La formulazione stabilisce il punto di partenza. Il grasso lubrifica, quindi le razioni di pollame oleose fuoriescono facilmente attraverso lunghezze di lavoro più brevi; la segatura legata alla lignina necessita di pareti spesse della filiera ma di rapporti modesti per evitare di soffocare la linea. Parti da un rapporto collaudato e regolalo in una sola direzione: i pellet friabili richiedono una lunghezza effettiva maggiore, un motore sovraccarico o soffocamenti frequenti richiedono una lunghezza inferiore. Un buon condizionamento del vapore svolge in parte lo stesso lavoro della lunghezza extra dello stampo, motivo per cui un'alimentazione ben condizionata può far funzionare uno stampo più corto e più freddo.
Rapporti di compressione iniziali tipici (L/D) per applicazione
Fustella ad anello o fustella piatta: adatta la camera di stampa al tuo risultato
Le trafile ad anello vincono in termini di capacità e consistenza, le trafile piatte vincono in termini di prezzo e semplicità, quindi la scelta di solito si riduce a tonnellate all'ora.
Camera della matrice ad anello
- Portate da circa 300 kg/h fino a 30 t/h su linee industriali
- Compressione uniforme, quindi durezza e umidità mantengono una fascia stretta
- Stampi in acciaio inossidabile temprato o cementati con lunghi intervalli di manutenzione
- Costi di acquisto più elevati e procedure di cambio stampo più pesanti
Camera della matrice piatta
- Tipicamente da 50 a 1.000 kg/h per aziende agricole e officine
- Struttura semplice con stampi che costano meno e si sostituiscono in pochi minuti
- Facile cambio della formula per mangimi misti e piccole quantità di biomassa
- Maggiore variazione nella durezza del pellet sulla faccia dello stampo
Regola generale: se il pellet viene venduto secondo le specifiche del cliente, la camera della matrice si ripaga da sola; per l'uso in azienda, una trafila piatta di solito raggiunge il recupero dell'investimento prima.
L'usura della matrice del mulino a pellet è un problema in due parti: accoppiare i gusci dei rulli
Una trafila non si consuma mai da sola: ogni tonnellata che raggiunge i fori è stata prima compressa dal guscio del rullo, quindi la vita della trafila è decisa dalla coppia.
I gusci dei rulli sono più piccoli, più economici e veloci da sostituire e la maggior parte dei piani di manutenzione prevede due o tre cambi di guscio prima che uno stampo venga ritirato. Tre regole di abbinamento proteggono tale investimento:
- Esegui il guscio e muori a una durezza compatibile in modo che nessuna delle due superfici graffi l'altra.
- Abbina la larghezza del guscio e la configurazione dei denti al campo dei fori attivi della fustella.
- Sostituiscilo in set abbinati una volta che l'usura è avanzata, oppure una nuova matrice eredita il profilo irregolare dei rulli usurati in pochi giorni.
Per impieghi abrasivi, i gusci in acciaio per cuscinetti GCr15 temprato mantengono il profilo dei denti molto più a lungo rispetto al semplice acciaio al carbonio.
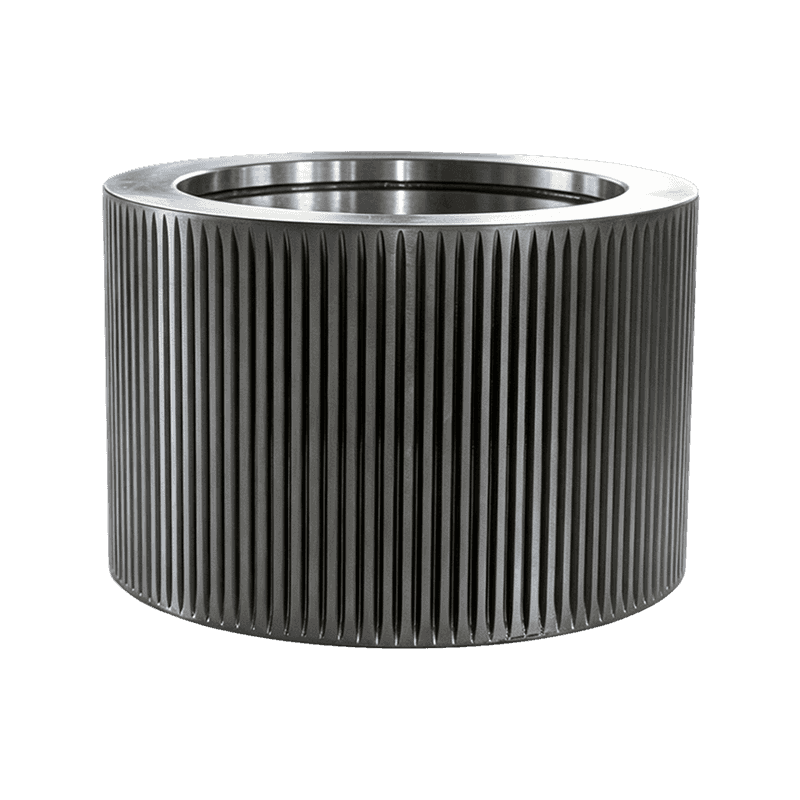
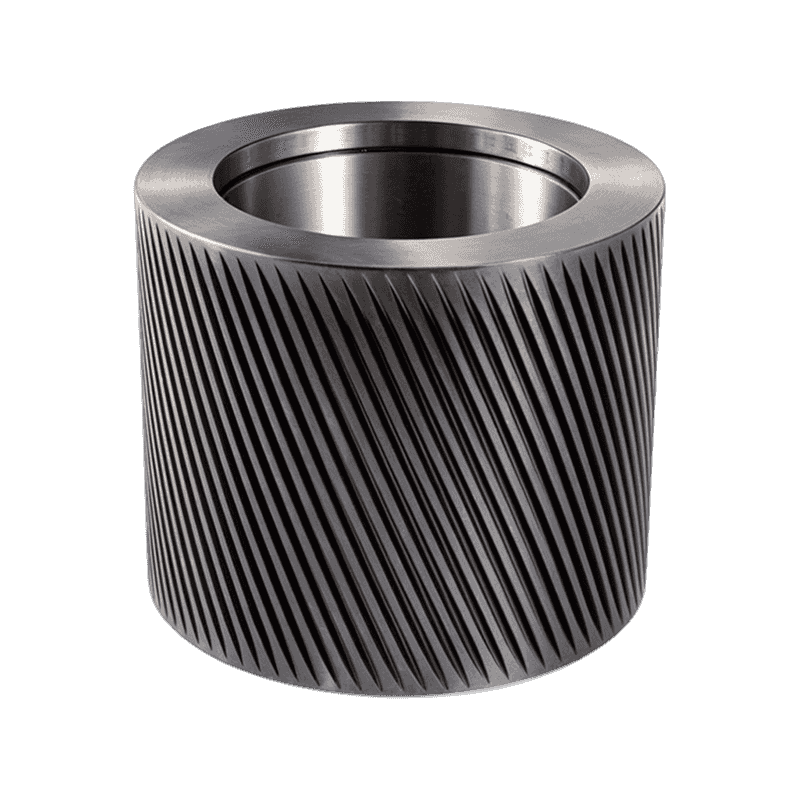 Guscio del rullo pellet in acciaio GCr15/100Cr6 per cuscinetti Forgiati in acciaio ad alto contenuto di cromo e trattati termicamente per la pellettizzazione ad alto stress, questi gusci dei rulli mantengono il profilo dei denti molto più a lungo rispetto al semplice acciaio al carbonio in biomassa abrasiva o lavori di alimentazione. Visualizza il prodotto →
La geometria dei denti è la metà dell'abbinamento che gli acquirenti dimenticano. I gusci dei denti curvi mordono il materiale scivoloso o fibroso in modo più affidabile e lo distribuiscono su tutta la larghezza dello stampo, e la differenza si manifesta come capacità allo stesso carico del motore. Costruzione, usura e criteri di acquisto per un completo gruppo rullo di pressione sono riportati in una guida separata.
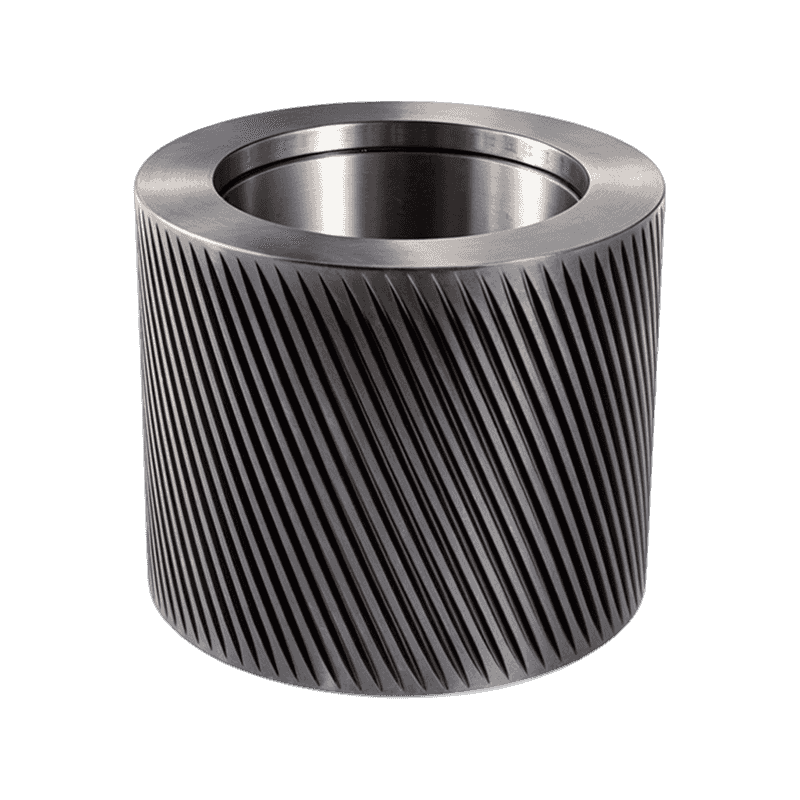
 Guscio del rullo dentato curvo per mulino a pellet Un guscio del rullo con denti ad arco per presse per pellet ad anello che afferra il materiale scivoloso o fibroso in modo più affidabile e lo distribuisce su tutta la larghezza dello stampo, migliorando la capacità e la qualità del pellet con lo stesso carico del motore. Visualizza il prodotto →
Cinque modi collaudati sul campo per prolungare la durata utile dello stampo dell'anello
Il guasto prematuro dello stampo di solito è riconducibile al processo attorno allo stampo piuttosto che allo stampo stesso, e cinque abitudini ne prevengono la maggior parte.
- Inserisci delicatamente lo stampo: i nuovi fori lasciano la punta a cannone ruvida, quindi lava la pressa con materiale oleoso e di bassa qualità per la prima mezz'ora.
- Mantenere la distanza tra i rulli a 0,1-0,3 mm: una distanza più stretta macina metallo su metallo, una distanza più ampia lascia scivolare il materiale non compresso.
- Condiziona prima di comprimere: il mosto secco e poco cotto a vapore si comporta come una pasta macinante, quindi porta la temperatura e l'umidità al punto giusto della formulazione.
- Pulisci i tappi nel modo giusto: usa un trapano morbido o un trapano con colpi leggeri, perché gli ingressi a forma di fungo dovuti al martellamento restringono permanentemente l'ingresso.
- Conservare le matrici asciutte e sigillate: spingere la farina oleosa all'interno dopo il ciclo finale, imballare la matrice e tenerla lontana dai pavimenti umidi, poiché la ruggine nei fori uccide rapidamente una matrice conservata.
è una normale figura di pianificazione. I gusci sono la parte soggetta a usura più economica e assottigliarli per posticipare un cambiamento è l'economia più costosa della camera.
Una lista di controllo per il preordine delle trafile per la produzione di pellet
Una fustella che arriva sbagliata costa due cambi formato e giorni di produzione, quindi conferma questi punti per iscritto prima di pagare:
- Modello di stampa e codice dello stampo stampato dalla parte vecchia
- Diametro del foro, lunghezza effettiva, spessore totale e angolo di svasatura
- Grado di acciaio con certificato di durezza nella finestra HRC 52-58
- Schema di foratura adattato alla larghezza del mantello del rullo in servizio
- Rapporto di compressione corrispondente alla formulazione, non predefinito da catalogo
- Gusci dei rulli, distanziali e separatori di olio di ricambio nella stessa spedizione
I fornitori specializzati nei partner che indossano lo stampo facilitano la chiusura. Anhui Jindingsheng Machinery Co., Ltd., un produttore di gruppi di rulli pressori e gusci con sede a Guangde, Anhui, si presenta come un centro di assistenza unico per parti di presse per pellet e spedisce negli Stati Uniti, Giappone, Corea del Sud, Vietnam, Francia, Bangladesh, Russia e India, quindi è possibile specificare insieme l'hardware lato stampo e lato rullo.
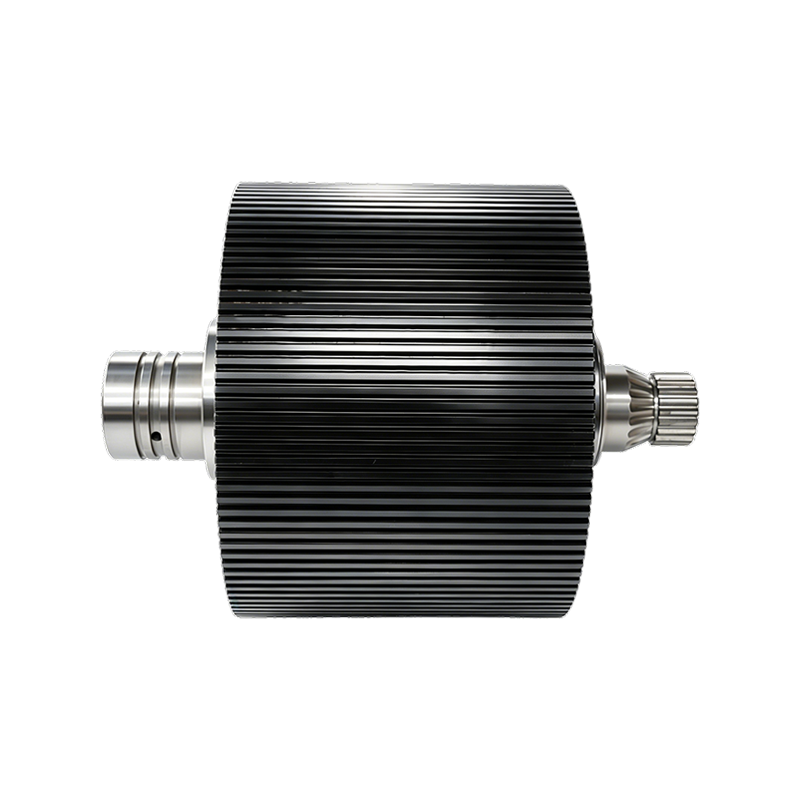
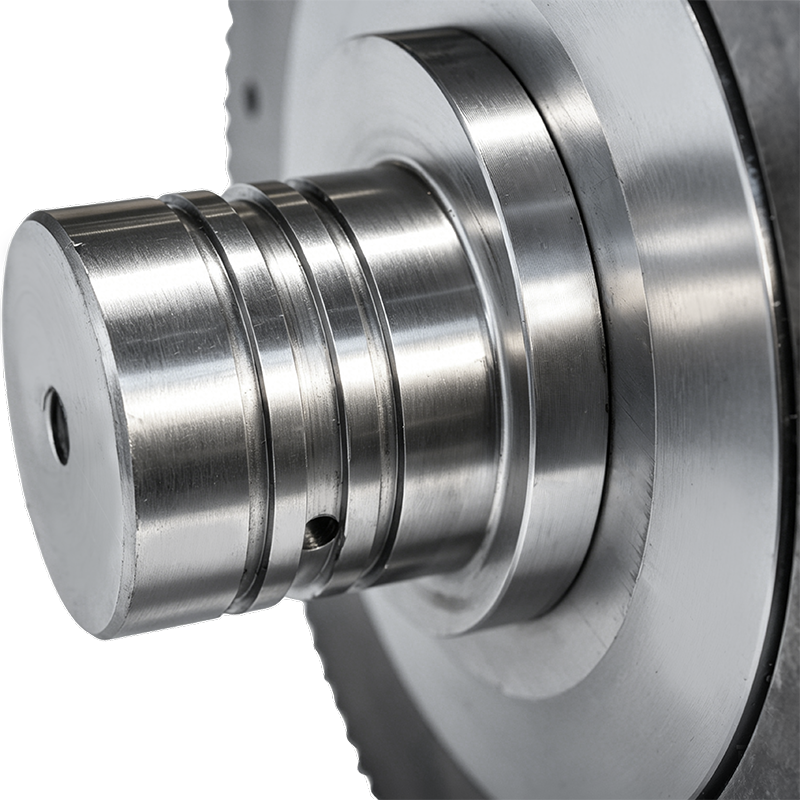 Gruppo guscio rullo matrice anello mulino per pellet Un gruppo completo di rulli con guscio in acciaio legato, cuscinetti per carichi pesanti e sigillatura multistrato, che consente di specificare insieme stampo, gusci dei rulli e hardware di trasmissione come un unico sistema di usura. Visualizza il prodotto →
In conclusione: acquista lo stampo, i gusci dei rulli e l'hardware di trasmissione come un unico sistema di usura e il costo per tonnellata diminuisce con ogni stampo che esegui.
Risposte rapide per gli acquirenti che selezionano l'hardware per matrici e rulli.
Domande frequenti
Quanto dura una pressa per pellet?
Non esiste una cifra fissa. Le linee di alimentazione riportano comunemente da 800 a 1.500 ore di funzionamento da uno stampo inossidabile, mentre la biomassa abrasiva può tagliare così nettamente. Tieni traccia delle tonnellate e dell'usura del foro in millimetri, non in termini di tempo di calendario, e confronta gli stampi in base al costo per tonnellata.
Di quale rapporto di compressione ha bisogno la mia formulazione?
Iniziare dalla famiglia di prodotti: circa da 9:1 a 13:1 per la maggior parte dei mangimi per bestiame, da 5:1 a 8:1 per legno e paglia. I pellet friabili richiedono un rapporto più elevato; un motore sovraccarico o soffocato ne richiede uno inferiore.
Uno stampo può gestire sia il mangime che la biomassa?
Non in modo sensato. Mangimi e biomassa necessitano di diametri dei fori, lunghezze effettive e qualità di acciaio diversi, quindi una filiera condivisa compromette la durezza o la capacità. La maggior parte degli stabilimenti conserva una trafila per famiglia di prodotti, oliata e sigillata.
È opportuno sostituire i gusci dei rulli insieme alla filiera?
Sì, ogni volta che l'usura è avanzata. Una nuova trafila riprende il profilo irregolare dei rulli usurati in pochi giorni e la superficie indurita del guscio è ciò che protegge la faccia della trafila. Ordinarli entrambi insieme rimuove anche un secondo passaggio.
Mettiti in contatto
Seguici
Collegamenti rapidi
Serie di prodotti
Contattaci
Email : ysf@jindingsheng.com.cn
Address : N. 19, zona di concentrazione industriale della città di Qiucun, città di Guangde, città di Xuancheng, provincia di Anhui