Novità del settore
Parti della macchina per la produzione di pellet: scelta di gusci di rulli, gruppi e ricambi per la massima operatività
Un mangimificio in Vietnam ha perso sei ore di produzione a causa della rottura del guscio di un rullo in corrispondenza della lamatura del bullone e il pezzo di ricambio ordinato a un intermediario presentava una tolleranza del foro diversa rispetto all'originale. La riparazione è costata 3.200 dollari tra trasporto aereo e straordinari, circa dodici volte il valore della fattura del guscio. La maggior parte dei tempi di inattività dell'impianto di pellet segue la stessa sequenza: un guasto dovuto all'usura, una specifica errata e una mancata corrispondenza rilevata durante l'installazione.
Questa guida copre il parti di macchine per pellet che determinano effettivamente i tempi di attività dello stabilimento: gusci dei rulli, gruppi di rulli di pressione, alberi eccentrici e componenti interni. Spiega come specificarli in modo che il ricambio si adatti al primo tentativo, si usuri in modo prevedibile e non si guasti precocemente in condizioni di carico normale.
Quali parti della macchina per pellet si guastano per prime?
I gusci dei rulli e le matrici anulari causano la maggior parte dei tempi di fermo dovuti all'usura negli impianti di pellettatura con matrici anulari. Nel funzionamento normale il guscio preme la materia prima nei fori dello stampo con una pressione di contatto di circa 100-150 MPa, il che rende la superficie del guscio la prima parte a perdere il suo profilo.
La sequenza dei guasti in un tipico mulino è prevedibile:
- Usura, pallinatura o fessurazione della superficie del guscio del rullo sulla superficie di lavoro
- Allargamento ed erosione del foro della matrice dell'anello sulla faccia della matrice
- Usura della sede del cuscinetto dell'albero eccentrico dovuta a contaminazione o perdita di precarico
- Guasti dei componenti interni come distanziatori deformati e perdite d'olio
Poiché la sequenza è prevedibile, la manutenzione programmata si concentra sul guscio e sulla matrice. I fermi imprevisti sono quasi sempre riconducibili a un componente ispezionato troppo tardi o specificato in modo errato.
Materiali dell'involucro del rullo: adatta la durezza alle condizioni operative
La durezza superficiale è il miglior indicatore della durata dell'involucro del rullo, ma la durezza senza la tenacità del nucleo produce una parte fragile che si rompe sotto carico d'urto. La scelta corretta bilancia una superficie di lavoro dura con un nucleo in grado di assorbire l'impatto.
Quattro qualità di acciaio coprono la maggior parte del mercato dei ricambi: 40Cr, 20CrMnTi, GCr15/100Cr6 e 60Si2Mn. Differiscono nel modo in cui viene sviluppata la durezza, sia per indurimento completo che per cementazione, e tale differenza influisce sia sul tasso di usura che sulla modalità di guasto.
| Grado di acciaio | Durezza superficiale | Caso e comportamento principale | Più adatto per |
| 40Cr (AISI 5140) | Da 28 a 34 HRC | Uniforme grazie alla durezza, nucleo tenace | Mangime in pellet generale, produzione moderata |
| 20CrMnTi | da 58 a 62 HRC | Cassa dura cementata, nucleo resistente a basso tenore di carbonio | Biomassa abrasiva e alimentazione ad alta pressione |
| GCr15/100Cr6 | da 58 a 63 HRC | Completamente indurito, tolleranza agli urti inferiore | Linee di alimentazione pulite, produttività elevata e continua |
| 60Si2Mn | Da 40 a 46 HRC | Tenacità a molla, elevata resistenza alla fatica | Carichi d'urto e funzionamento intermittente |
Durezza superficiale tipica dopo il trattamento termico consigliato, in HRC
I dati sul campo provenienti dagli impianti di pellet mostrano un miglioramento dal 30 al 50% nella durata del guscio quando si passa da 40Cr a un grado cementato in condizioni di alimentazione abrasive. Il miglioramento deriva dalla profondità della cassa tanto quanto dalla durezza della superficie.
La profondità della cassa è la profondità sotto la superficie di lavoro dove la durezza rimane al di sopra del livello minimo accettabile. Per i gusci 20CrMnTi carburati, specificare una profondità minima effettiva della custodia di 1,5 mm sulla superficie di lavoro. Al di sotto di questo valore, la cassa collassa sotto la pressione di contatto e il guscio cede per deformazione plastica, non per usura.
Il rischio di offerta è reale in questo mercato. I gusci a basso costo etichettati GCr15 a volte falliscono un controllo con uno spettrometro portatile perché non contengono cromo misurabile. Richiedi il certificato della fabbrica e verifica la qualità prima dell'installazione, non dopo un guasto prematuro.
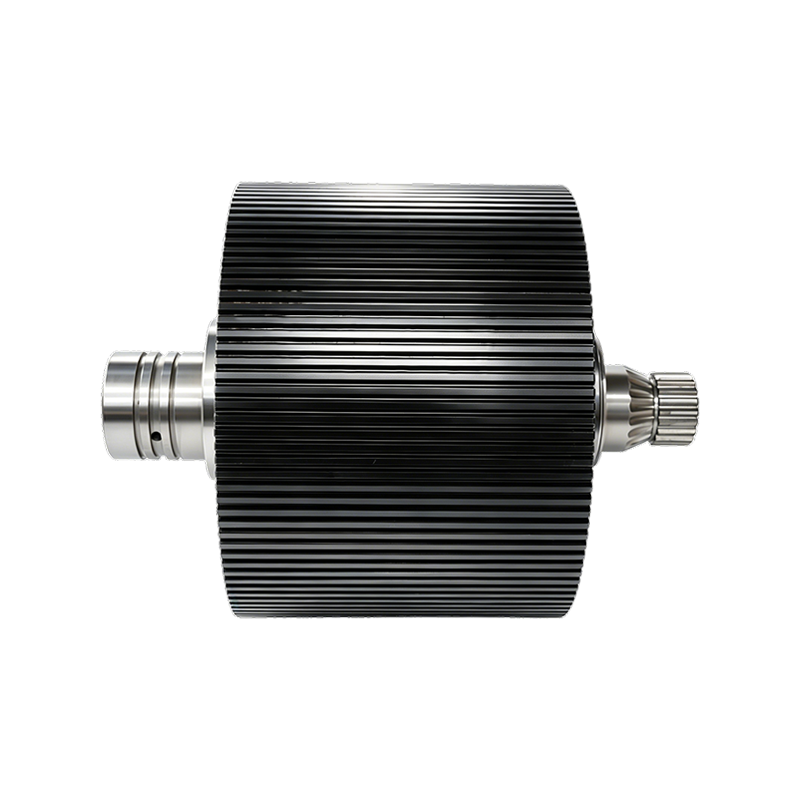
Per linee di alimentazione pulite che funzionano ininterrottamente, un guscio in acciaio per cuscinetti completamente temprato come GCr15/100Cr6 garantisce l'intervallo più lungo tra i cambi.
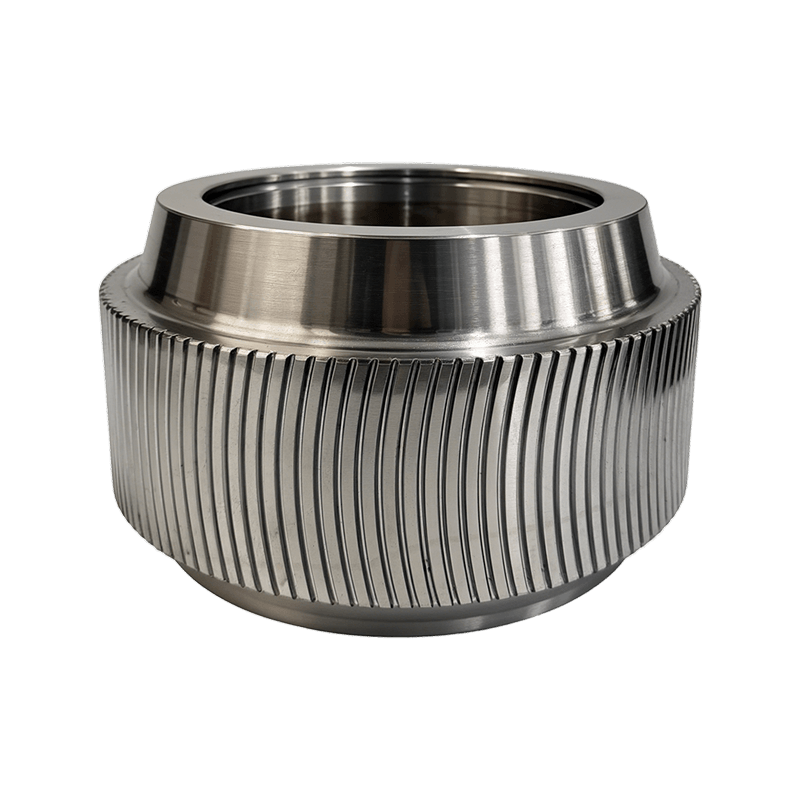
 Guscio del rullo per pellet in acciaio con cuscinetto GCr15/100Cr6 Questo guscio del rullo in acciaio per cuscinetti completamente temprato è adatto alle linee di alimentazione continua che richiedono una lunga durata. La geometria dei suoi denti influisce sulla presa del materiale e sull'alimentazione dello stampo, rendendolo una scelta affidabile per condizioni di pellettizzazione a carico elevato. Visualizza il prodotto →
Profilo del dente: la specifica dei componenti della macchina per pellet più trascurata
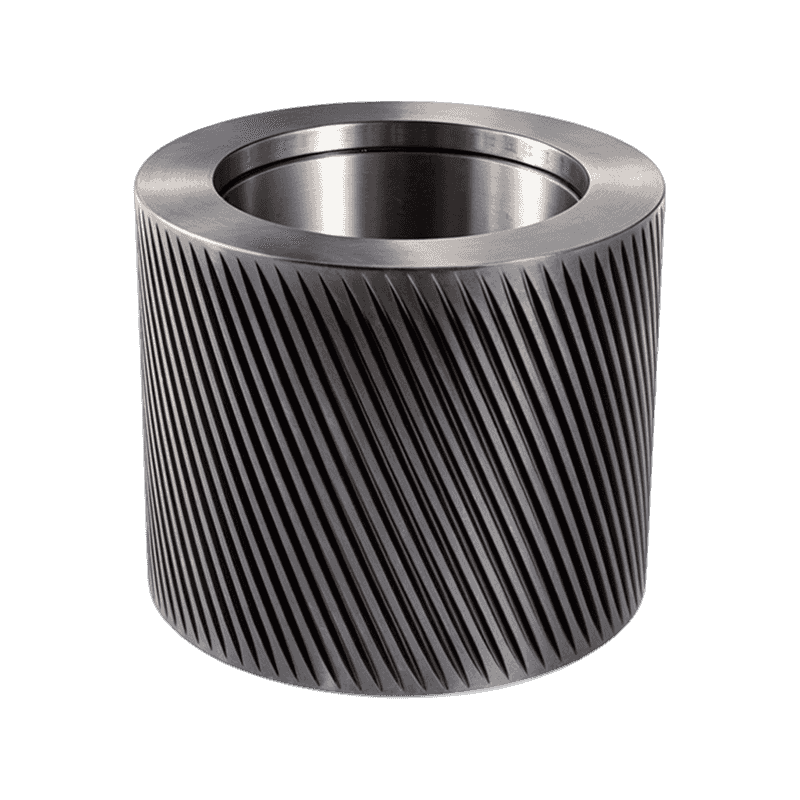
La geometria del dente determina se il guscio cattura il materiale e lo trascina nella zona di contatto. Un guscio realizzato con l'acciaio corretto ma con il profilo sbagliato scivolerà, luciderà e farà morire di fame lo stampo.
Abbina il profilo alla formulazione, non solo alla macchina:
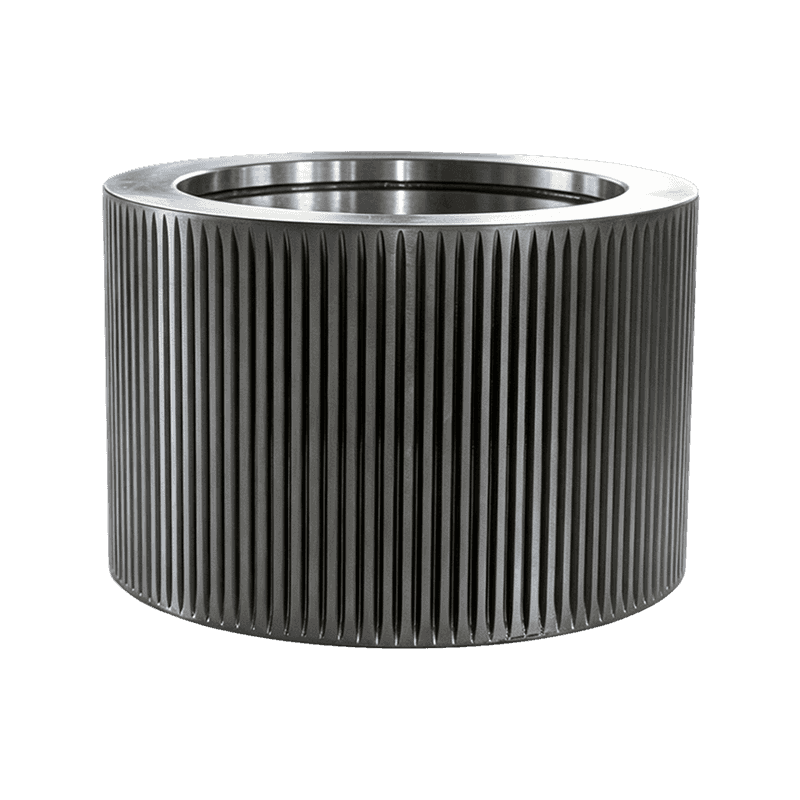
- I denti ondulati standard si adattano al mosto asciutto e scorrevole con umidità stabile
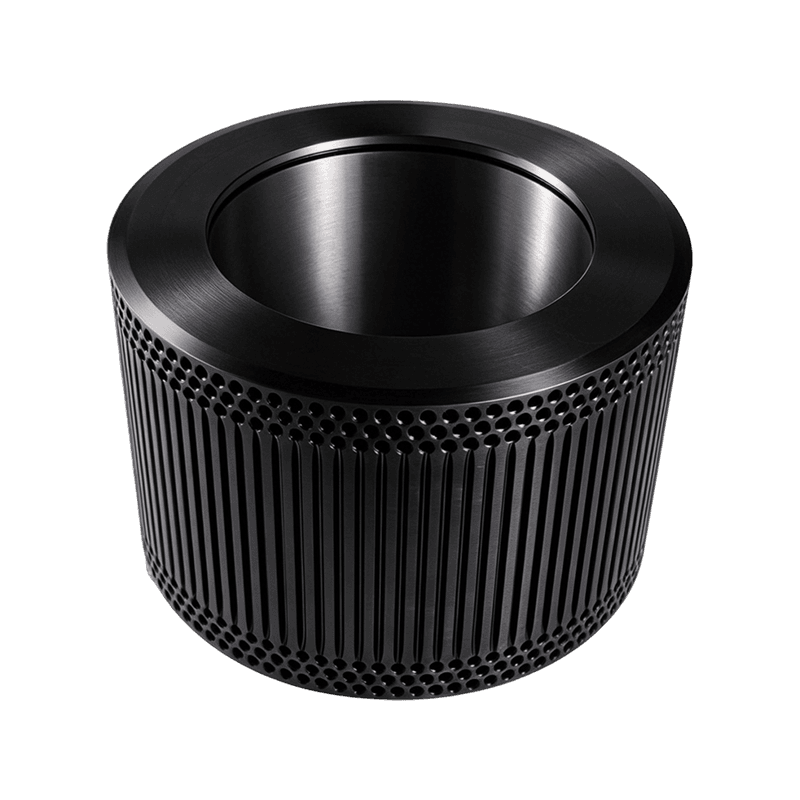
- I gusci con fossette migliorano la presa su formulazioni ad alto contenuto di umidità e grassi
- I gusci a denti curvi utilizzano un'entrata angolata che morde il materiale scivoloso o oleoso in modo più aggressivo
Il profilo influisce anche sul modo in cui il guscio e la matrice invecchiano insieme. L'esecuzione di un nuovo guscio contro uno stampo usurato concentra lo stress su un'area di contatto più piccola e le piante comunemente vedono un calo della produzione del 15-20% in quella condizione. Misurare l'usura dello stampo prima di programmare la sostituzione.
Quando sostituire il gruppo completo del rullo di pressione
Sostituire il gruppo completo del rullo di pressione quando i cuscinetti sono rumorosi, le guarnizioni perdono grasso o il guscio ha perso più di 1 mm di profilo del dente. Un gruppo rullo di pressione è l'unità rotante completa che preme il materiale contro lo stampo: il guscio del rullo, il set di cuscinetti, i paraolio, il manicotto distanziatore e la bulloneria di fissaggio.
Capire come sono costruiti i gruppi dei rulli di pressione e dove si usurano rende semplice la decisione di sostituzione.
Sostituzione del solo guscio
- Costo della parte inferiore per modifica
- Richiede l'estrazione, l'ispezione e il rimontaggio dei cuscinetti presso la cartiera
- Rischio di danneggiamento della guarnizione o errore di precarico durante il montaggio
- Tempo di cambio formato più lungo su una linea in movimento
Scambio completo dell'assemblaggio
- Preassemblato con gioco e precarico dei cuscinetti abbinati
- Fermata programmata più breve perché nessun lavoro di pressatura in loco
- Tolleranza costante tra guscio, albero e guarnizione
- Costi iniziali più elevati, solitamente recuperati in un guasto evitato
Gli stabilimenti che funzionano 24 ore su 24, 7 giorni su 7, scelgono costantemente assemblaggi completi per le fermate pianificate. Per gli stabilimenti più piccoli dove è disponibile manodopera ed è possibile controllare le tolleranze, la sostituzione del solo mantello rimane economicamente vantaggiosa.
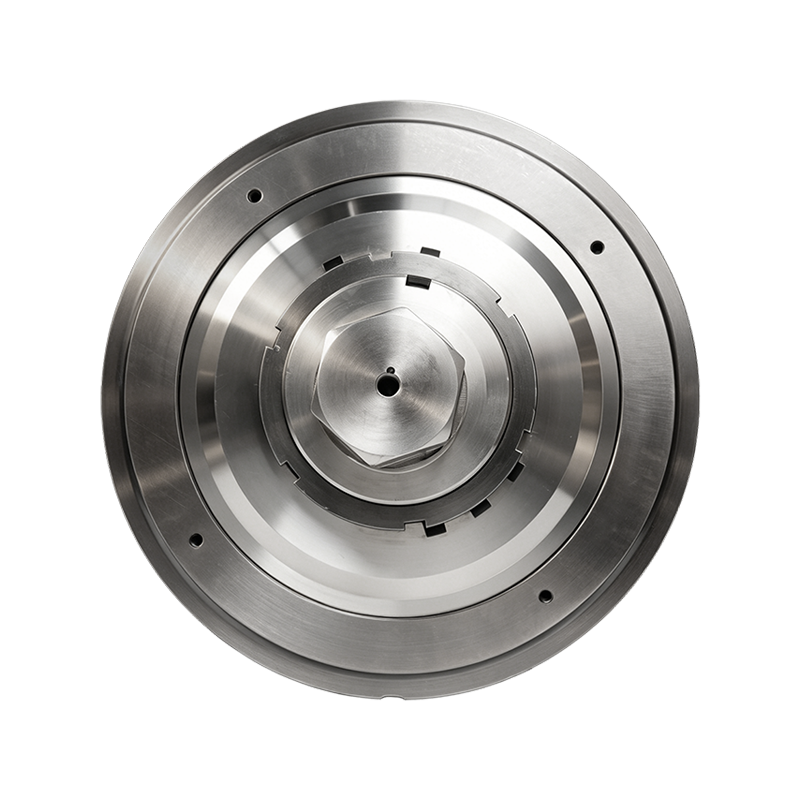
 Gruppo guscio rullo matrice ad alta produttività Un gruppo completo con guscio in acciaio legato, cuscinetti a rulli conici e sistema di tenuta per impianti 24 ore su 24, 7 giorni su 7. Mantiene una distanza precisa tra rullo e matrice, migliora la presa del materiale e riduce i tempi di inattività durante gli arresti di manutenzione pianificati. Visualizza il prodotto →
Alberi eccentrici e componenti interni: piccole parti, grandi guasti
Un guasto dell'albero eccentrico è raramente causato dall'albero stesso; di solito inizia con un mancato allineamento o lubrificazione di una guarnizione, di un distanziale o di un premistoppa del cuscinetto che è stato saltato durante la manutenzione.
L'albero eccentrico ruota per spostare il rullo verso o lontano dalla matrice, impostando la distanza tra la linea di contatto. Quando la sede del cuscinetto si usura, lo spazio controllato diventa ovale, la produzione diminuisce e il guscio del rullo inizia a battere. Gli alberi sono generalmente forniti in acciaio 45 per impieghi standard, 40Cr per una maggiore resistenza o 42CrMo per macchine a coppia elevata che utilizzano materiali abrasivi.
I componenti interni ricevono ancora meno attenzione e si guastano in modo altrettanto prevedibile:
- I coperchi delle estremità dei premistoppa dei cuscinetti mantengono il grasso all'interno e la contaminazione all'esterno
- I lanciatori e i deflettori dell'olio dirigono il lubrificante verso la pista del cuscinetto
- Distanziali e anelli distanziatori di precisione impostano il corretto precarico del cuscinetto
Un distanziale deformato distrugge il precarico del cuscinetto e un cuscinetto che funziona senza precarico può guastarsi nel giro di poche ore. Quando si ordinano parti interne, confermare la tolleranza sulla larghezza; un distanziale che differisce dall'originale di 0,1 mm modifica l'intero percorso di carico.
 Albero eccentrico in acciaio legato 42CrMo Albero in 42CrMo forgiato di precisione e trattato termicamente per mulini a pellet. La sua precisione dimensionale e la finitura superficiale proteggono il precarico e l'allineamento dei cuscinetti, che sono fondamentali quando si sostituiscono le parti interne durante la manutenzione. Visualizza il prodotto →
Lista di controllo dei fornitori: come controllare un produttore di componenti
Valutare il processo del fornitore, non solo il prezzo. Le parti che si adattano e durano più a lungo provengono da produttori che controllano il materiale, il trattamento termico e le dimensioni finali in un unico posto.
Utilizza questa lista di controllo per ogni nuova fonte:
- Richiedi un certificato di fabbrica con il numero di colata e la composizione chimica per ogni lotto
- Confermare che il test di durezza venga eseguito sulle parti finite, non solo su un tagliando testimone
- Verifica le tolleranze di foro, sede per chiavetta e concentricità rispetto al disegno originale o alle tue misurazioni
- Chiedere informazioni sulle scorte e sui tempi di consegna; un ordine di trasporto aereo di emergenza di due settimane può costare più del pezzo stesso
- Confermare che la garanzia copre l'usura prematura o la frattura in base ai parametri operativi documentati
Anhui Jindingsheng Machinery Co., Ltd. produce parti di macchine per pellet nella sua struttura di 14.509 metri quadrati a Guangde e controlla il flusso di materie prime, forgiatura, lavorazione meccanica di precisione e trattamento termico. L'azienda fornisce gusci di rulli, gruppi di rulli di pressione, alberi eccentrici e componenti interni come servizio di ricambi unico, con esportazioni negli Stati Uniti, Giappone, Corea del Sud, Vietnam, Francia, Bangladesh, Russia, India e Filippine.
Domande frequenti: parti della macchina per pellet
Con quale frequenza è necessario sostituire i gusci dei rulli della macchina pellet?
La durata di servizio tipica varia da 800 ore su biomassa abrasiva a 1.500 ore su linee di alimentazione pulite. Il fattore scatenante pratico è la perdita del profilo del dente; quando l'altezza del dente è ridotta di circa un terzo, sostituire il guscio prima che si formino crepe.
Qual è la differenza tra i gusci dei rulli aperti e quelli chiusi?
Un guscio aperto è un manicotto lavorato in cui il cuscinetto si appoggia contro una spalla e l'albero lo attraversa completamente. Un guscio a estremità chiusa ha un'estremità chiusa, quindi il cuscinetto è catturato in una tasca e il percorso del calore verso la superficie esterna è diverso. Scegli lo stile che si adatta alla disposizione dei cuscinetti della tua cartiera.
Perché i gusci dei rulli premium si rompono prima di consumarsi?
Le crepe nei gusci premium di solito derivano da problemi di gioco, non dalla qualità dell'acciaio. Un albero del rullo sovradimensionato o un foro sottodimensionato eliminano il precarico, il guscio si flette sotto carico e le crepe da fatica iniziano nella sede della chiavetta o nei fori dei bulloni. Misurare il foro e l'albero prima dell'installazione.
Devo sempre sostituire la matrice dell'anello quando cambio il guscio del rullo?
Non sempre, ma dovresti misurare la faccia dello stampo. Se la profondità della svasatura è raddoppiata o la faccia della matrice mostra un'usura radiale di 0,5 mm o più, un nuovo guscio contro il vecchio stampo crea una pressione irregolare e riduce la durata della nuova parte.
Mettiti in contatto
Seguici
Collegamenti rapidi
Serie di prodotti
Contattaci
Email : ysf@jindingsheng.com.cn
Address : N. 19, zona di concentrazione industriale della città di Qiucun, città di Guangde, città di Xuancheng, provincia di Anhui